


Двошпиндельний токарний центр з ЧПК серії 150MS


Конфігурація продукту
Представити
1. Використання синхронного електричного шпинделя з прямим приводом: точність позиціонування магнітного кільцевого інкрементального енкодера (синусоїдальний та косинусоїдний): 20 кутових секунд, точність індексування по осі C: 40 кутових секунд. ①Ефективно усувається вібрація шпинделя, а точність відхилення верхівки знаходиться в межах 0,002 мм. Покращується якість поверхні заготовки, ② ротор, розташований ззаду, пришвидшує встановлення та обслуговування, ③ двигун шпинделя оснащений системою охолодження для придушення впливу теплового зміщення та забезпечення постійної робочої температури шпинделя. Система шпинделя пройшла суворі випробування на динамічну рівновагу. Його хороше збереження точності, висока жорсткість та висока ефективність дозволяють всьому верстату не тільки виконувати чистову обробку, але й виконувати чорнову обробку та важке різання для користувачів. Токарний центр з ЧПК особливо підходить для масового виробництва складних форм та високої гладкості.
2. Високожорстка інтегрована конструкція сервопривідної силової револьверної головки. Вона сприяє швидкій та точній зміні інструменту сервопривідної револьверної головки, а в поєднанні з силовим фрезеруванням високошвидкісної силової осі досягає чудових комбінованих можливостей токарної та фрезерної обробки. Тримач інструменту встановлений за допомогою високожорсткого монтажного інтерфейсу BMT, а вал передачі потужності приводиться в рух сервошпиндельним двигуном.
3. Токарний верстат з ЧПК оснащений лінійними напрямними рейками та прецизійними кульковими гвинтами для забезпечення найкращої точності та довговічності. Кожна вісь має структуру осі прямого переміщення та метод подвійного попереднього реле, що дозволяє мінімізувати температурне зміщення та значно підвищити точність обробки. Високожорсткі, великі та міцні лінійні напрямні ковзання зберігають незмінну точність, коли верстат піддається ударам, а зміщення є плавним та безшумним, що може подовжити термін служби.
4. Цей верстат з ЧПК забезпечує користувачів повною гідравлічною та змащувальною системою, використовуючи високоякісні гідравлічні насоси, гідравлічні клапани та інші компоненти, що значно знижує рівень відмов. Гідравлічні та змащувальні системи розроблені з урахуванням простоти та надійності. Верстат використовує централізовану кількісну автоматичну систему змащування.
5. Він використовує тайванський роторний циліндр та додатковий пристрій для автоматичного видалення стружки. Опції поділяються на задній ряд та бічний ряд, що може значно знизити трудомісткість оператора та забезпечити безпечне та ефективне виробництво. Вищезазначені функціональні компоненти можна запрограмувати для керування та вони розроблені з пристроями для розділення олії та води та фільтрації заліза. Водночас, різні спеціальні пристосування можуть бути спроектовані та встановлені відповідно до особливих вимог користувачів.
Технічні характеристики
| IМодель tem | Ім'я | Одиниця | 150 мсY-II | 150 мсY-III | 150MS-II | 150MS-III |
| Подорожі | Макс. діаметр обертання ліжка | mm | Ф380 | Ф380 | Ф380 | Ф380 |
| Макс. діаметр обробки | mm | Ф100 | Ф100 | Ф100 | Ф100 | |
| Макс. діаметр обробки на тримачі інструменту | mm | Ф160 | Ф160 | Ф160 | Ф160 | |
| Макс. тривалість обробки | mm | 150 | 150 | 150 | 150 | |
| Шпиндель Циліндр Чак | Веретеноподібний ніс | / | А2-5 | А2-5 | А2-5 | А2-5 |
| Макс.швидкість шпинделя | mm | 5500 | 5500 | 5500 | 5500 | |
| Гідравлічний циліндр/цанга шпинделяГідравлічний циліндр/патрон | об/хв | 6" | 6" | 6" | 6" | |
| Діаметр отвору шпинделя Діаметр отвору шпинделя | kw | Ф56 | Ф56 | Ф56 | Ф56 | |
| Макс.діаметр отвору прутка шпинделя Діаметр прутка | Nm | Ф45 | Ф45 | Ф45 | Ф45 | |
| Потужність шпиндельного двигуна | / | 17,5 | 17,5 | 17,5 | 17,5 | |
| Потужність шпиндельного двигуна |
| 62-125 | 62-125 | 62-125 | 62-125 | |
| Патрон протишпинделя | Нос проміжного шпинделя | / | А2-4 | А2-4 | А2-4 | А2-4 |
| Макс.швидкість контршпинделя | mm | 6000 | 6000 | 6000 | 6000 | |
| Гідравлічний циліндр/цанга підшпинделя H | об/хв | 5" | 5" | 5" | 5" | |
| Діаметр наскрізного отвору контршпинделя | Nm | Ф46 | Ф46 | Ф46 | Ф46 | |
| Макс.діаметр отвору прутка в контршпинделі | kw | Ф32 | Ф32 | Ф32 | Ф32 | |
| Прямий привід електрошпинделя | / | 11 | 11 | 11 | 11 | |
| Крутний момент двигуна прямого приводу шпинделя |
| 27-66 | 27-66 | 27-66 | 27-66 | |
| Параметр подачі осі X1/Z1/Y/X2/Z2 | Потужність двигуна X1/Z1/Y | kw | 1.8/1.2/1.2 | 1.8/1.2/1.2 | 1.8/1.2 | 1.8/1.2 |
| Потужність двигуна X2/Z2 | mm | 1.2/1.2 | 1.2/1.2 | 1.2/1.2 | 1.2/1.2 | |
| Переміщення по осі X1/Z1 | mm | 135/370 | 135/370 | 135/370 | 135/370 | |
| Переміщення по осі X2/Z2 | мм/хв | 215/400 | 215/400 | 215/400 | 215/400 | |
| Швидкий рух по осях X/Z//Y/S | mm | 30/30/6/30 | 30/30/6/30 | 30/30/30 | 30/30/30 | |
| Тип ковзної рейки X1/Z1 | mm | Ролик35/35 | Ролик35/35 | Ролик35/35 | Ролик35/35 | |
| Тип ковзної рейки X2/Z2 | mm | Ролик30/30 | Ролик30/30 | Ролик30/30 | Ролик30/30 | |
| Сервопривід Параметри різця | Тип турелі | шт. | БМТ45-12Т | БМТ45-12Т | БМТ45-12Т | БМТ45-12Т |
| Потужність турелі | кВт/Нм | 2,2/26 Нм | 2,2/26 Нм | 2,2/26 Нм | 2,2/26 Нм | |
| Переміщення по осі Y | mm | 80(±40) | 80(±40) |
| 6000 ER20 | |
| Макс.швидкість приводного тримача інструменту | об/хв | 6000 ER20 | 6000 ER20 | 6000 ER20 | 20x20 | |
| Технічні характеристики тримача інструменту за зовнішнім діаметром | mm | 20x20 | 20x20 | 20x20 | Ф32 | |
| Технічні характеристики тримача інструменту з внутрішнім діаметром | mm | Ф32 | Ф32 | Ф32 | 0,15 | |
| Час зміни сусіднього інструменту | сек | 0,15 | 0,15 | 0,15 | БМТ40-8Т | |
| Сервопривід Параметри турелі | Тип силової турелі | / | NC8T | БМТ40-8Т | NC8T | 2,2/26 Нм |
| Специфікації тримача інструменту зовнішнього діаметра | mm | 25x25 | 20x20 | 25x25 | 6000 ER20 | |
| Технічні характеристики тримача інструменту з внутрішнім діаметром | mm | Ф32 | Ф32 | Ф32 | 20x20 | |
| Час зміни сусіднього інструменту | сек | 0,15 | 0,15 | 0,15 | Ф25 | |
| Розміри | Займана площа Прибл. | mm | 2,2x2,1x1,7 | 2,2x2,1x1,7 | 2,2x2,1x1,7 | 0,15 |
| Вага машини Прибл. | kg | 3500 | 3500 | 3200 | 2,2x2,1x1,7 | |
| Інше | Об'єм бака ріжучої рідини | L | 180 | 180 | 180 | 3500 |
| Об'єм коробки гідравлічного агрегату | L | 40 | 40 | 40 | 180 | |
| Потужність двигуна гідравлічного масляного насоса | kw | 1.5 | 1.5 | 1.5 | 40 | |
| Об'єм бака для мастила | L | 2 | 2 | 2 | 1.5 | |
| Потужність двигуна автоматичного насоса змащення | W | 50 | 50 | 50 | 2 | |
| Потужність насоса охолоджувальної води | W | 750 | 750 | 750 | 50 |
Функції конфігурації
ЛегшеTo Use And MрудаPпотужний
●Повністю оновлений дизайн
●Оснащений i HMI
●Оснащений найновішою технологією ЧПК та сервоприводів FANUC
●Стандартизований з персоналізованими функціями
●Розширений обсяг пам'яті
ЛегкістьOf Use
Запобігання раптовим простоям машин за допомогою профілактичного обслуговування
●Розширені функції прогнозування несправностей
Легко знайдіть місце несправності та скоротіть час відновлення
●Функції діагностики/обслуговування
Висока продуктивність обробки
СкороченоCциклTчас
●Високоефективна технологія обробки
Досягніть високоякісної обробки
Технологія тонкої обробки поверхні
●Функція діагностики/обслуговування
ВисокийOопераціяRїв
Завжди підтримуйте різні операції на місці обробки
●FANUC
ПерсоналізованийSекранIs EасієрTo Use
●Стандартизована персоналізована функція
Ініціативи у сфері Інтернету речей
●Підтримка широкого спектру локальних мереж
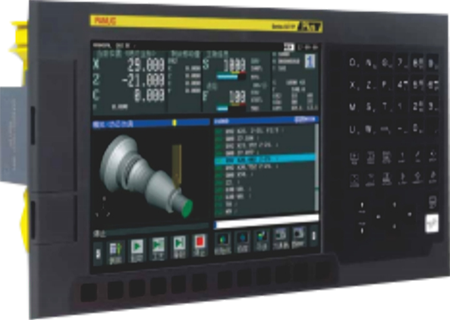
THKBвсіSекіпаж
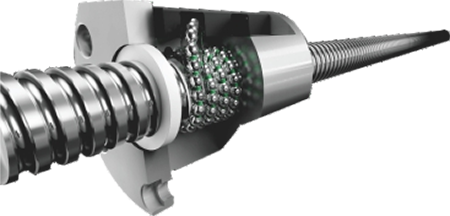
· Клас C3, з використанням високоточної кулькової гвинтової установки, з попереднім натягом гайки та обробкою попереднього натягу гвинта для попереднього усунення люфту та подовження від підвищення температури, що демонструє відмінну точність позиціонування та повторюваності.
·Прямий привід серводвигуна для зменшення помилки люфту.
THKRоллерLу вусіGгід
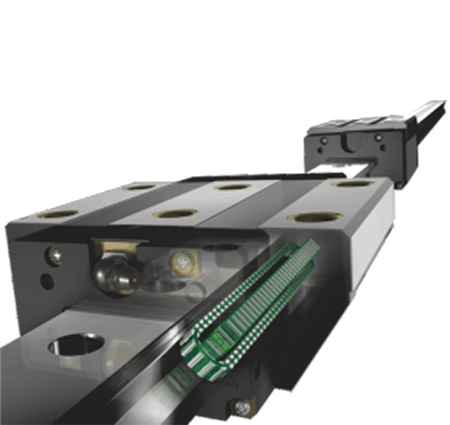
· P-клас надвисокої жорсткості, прецизійний клас SRG, нульовий зазор лінійної напрямної, дугове різання, скошене різання, відносно однорідна текстура поверхні. Підходить для високошвидкісної роботи, значно зменшує потужність двигуна, необхідну для токарних верстатів з ЧПК.
· Кочення замість ковзання, малі втрати на тертя, чутлива реакція, висока точність позиціонування. Може витримувати навантаження в напрямку руху одночасно, а контактна поверхня доріжки залишається в багатоточковому контакті під час навантаження, що не зменшує жорсткість різання.
· Легке складання, надійна взаємозамінність та проста структура змащення; знос дуже малий, а термін служби довгий.
СКФBколосіння/OхворийMмашина
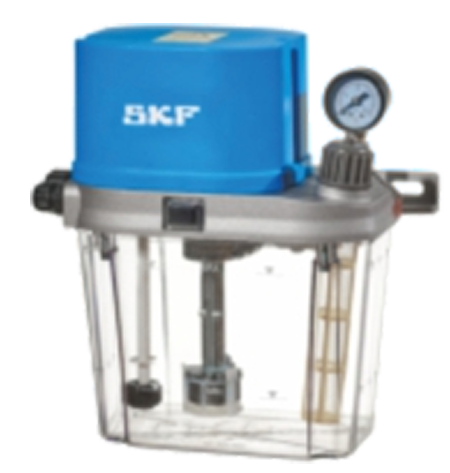
· Автоматичний мастильний пристрій відповідає потребам різних застосувань, підходить для різних умов роботи, надійна продукція, гнучке використання.
·Токарний верстат з ЧПУ відповідає потребам змащування підшипників за високих температур, сильної вібрації та небезпечного середовища.
Кожна точка змащення використовує об'ємний пропорційний розподільник для контролю кількості мастила, а машиною можна керувати за допомогою ПЛК для точної подачі оливи.
1. Використання синхронного електричного шпинделя з прямим приводом: точність позиціонування магнітного кільцевого інкрементального енкодера (синусоїдальний та косинусоїдний): 20 кутових секунд, точність індексування по осі C: 40 кутових секунд. ①Ефективно усувається вібрація шпинделя, а точність відхилення верхівки знаходиться в межах 0,002 мм. Покращується якість поверхні заготовки, ② ротор, розташований ззаду, пришвидшує встановлення та обслуговування, ③ двигун шпинделя оснащений системою охолодження для придушення впливу теплового зміщення та забезпечення постійної робочої температури шпинделя. Система шпинделя пройшла суворі випробування на динамічну рівновагу. Її хороше збереження точності, висока жорсткість та висока ефективність дозволяють всьому верстату не тільки виконувати чистову обробку, але й виконувати чорнову обробку та важке різання для користувачів. Він особливо підходить для масового виробництва складних форм та високої гладкості.
2. Високожорстка інтегрована конструкція сервопривідної силової револьверної головки. Вона сприяє швидкій та точній зміні інструменту сервопривідної револьверної головки, а в поєднанні з силовим фрезеруванням високошвидкісної силової осі досягає чудових комбінованих можливостей токарної та фрезерної обробки. Тримач інструменту встановлений за допомогою високожорсткого монтажного інтерфейсу BMT, а вал передачі потужності приводиться в рух сервошпиндельним двигуном.
3. Верстат оснащений лінійними напрямними рейками та прецизійними кульковими гвинтами для забезпечення найкращої точності та довговічності. Кожна вісь має структуру осі прямої передачі та метод подвійного попереднього реле, що дозволяє мінімізувати температурне зміщення та значно підвищити точність обробки. Високожорсткі, великі та міцні лінійні напрямні ковзання зберігають незмінну точність, коли верстат піддається ударам, а зміщення є плавним та безшумним, що може подовжити термін служби.
4. Цей верстат оснащений повноцінною гідравлічною та змащувальною системою, що використовує високоякісні гідравлічні насоси, гідравлічні клапани та інші компоненти, що значно знижує рівень відмов. Гідравлічні та змащувальні системи розроблені з урахуванням простоти та надійності. Верстат використовує централізовану кількісну автоматичну систему змащування.
5. Він використовує тайванський роторний циліндр та додатковий пристрій для автоматичного видалення стружки. Опції поділяються на задній ряд та бічний ряд, що може значно знизити трудомісткість оператора та забезпечити безпечне та ефективне виробництво. Вищезазначені функціональні компоненти можна запрограмувати для керування та вони розроблені з пристроями для розділення олії та води та фільтрації заліза. Водночас, різні спеціальні пристосування можуть бути спроектовані та встановлені відповідно до особливих вимог користувачів.
| IМодель tem | Ім'я | Одиниця | 150 мсY-II | 150 мсY-III | 150MS-II | 150MS-III |
| Подорожі | Макс. діаметр обертання ліжка | mm | Ф380 | Ф380 | Ф380 | Ф380 |
| Макс. діаметр обробки | mm | Ф100 | Ф100 | Ф100 | Ф100 | |
| Макс. діаметр обробки на тримачі інструменту | mm | Ф160 | Ф160 | Ф160 | Ф160 | |
| Макс. тривалість обробки | mm | 150 | 150 | 150 | 150 | |
| Шпиндель Циліндр Чак | Веретеноподібний ніс | / | А2-5 | А2-5 | А2-5 | А2-5 |
| Макс. швидкість шпинделя | mm | 5500 | 5500 | 5500 | 5500 | |
| Гідравлічний циліндр/цанга шпинделяГідравлічний циліндр/патрон | об/хв | 6 дюймів | 6 дюймів | 6 дюймів | 6 дюймів | |
| Діаметр отвору шпинделя Діаметр отвору шпинделя | kw | Ф56 | Ф56 | Ф56 | Ф56 | |
| Макс. діаметр отвору шпинделя | Nm | Ф45 | Ф45 | Ф45 | Ф45 | |
| Потужність шпиндельного двигуна | / | 17,5 | 17,5 | 17,5 | 17,5 | |
| Потужність шпиндельного двигуна | 62-125 | 62-125 | 62-125 | 62-125 | ||
| Патрон протишпинделя | Нос проміжного шпинделя | / | А2-4 | А2-4 | А2-4 | А2-4 |
| Макс. швидкість контршпинделя | mm | 6000 | 6000 | 6000 | 6000 | |
| Гідравлічний циліндр/цанга підшпинделя H | об/хв | 5 дюймів | 5 дюймів | 5 дюймів | 5 дюймів | |
| Діаметр наскрізного отвору контршпинделя | Nm | Ф46 | Ф46 | Ф46 | Ф46 | |
| Макс. діаметр отвору пруткового отвору контршпинделя | kw | Ф32 | Ф32 | Ф32 | Ф32 | |
| Прямий привід електрошпинделя | / | 11 | 11 | 11 | 11 | |
| Крутний момент двигуна прямого приводу шпинделя | 27-66 | 27-66 | 27-66 | 27-66 | ||
| Параметр подачі осі X1/Z1/Y/X2/Z2 | Потужність двигуна X1/Z1/Y | kw | 1.8/1.2/1.2 | 1.8/1.2/1.2 | 1.8/1.2 | 1.8/1.2 |
| Потужність двигуна X2/Z2 | mm | 1.2/1.2 | 1.2/1.2 | 1.2/1.2 | 1.2/1.2 | |
| Переміщення по осі X1/Z1 | mm | 135/370 | 135/370 | 135/370 | 135/370 | |
| Переміщення по осі X2/Z2 | мм/хв | 215/400 | 215/400 | 215/400 | 215/400 | |
| Швидкий рух по осях X/Z//Y/S | mm | 30/30/6/30 | 30/30/6/30 | 30/30/30 | 30/30/30 | |
| Тип ковзної рейки X1/Z1 | mm | Ролик35/35 | Ролик35/35 | Ролик35/35 | Ролик35/35 | |
| Тип ковзної рейки X2/Z2 | mm | Ролик30/30 | Ролик30/30 | Ролик30/30 | Ролик30/30 | |
| Сервопривід Параметри різця | Тип турелі | шт. | БМТ45-12Т | БМТ45-12Т | БМТ45-12Т | БМТ45-12Т |
| Потужність турелі | кВт/Нм | 2,2/26 Нм | 2,2/26 Нм | 2,2/26 Нм | 2,2/26 Нм | |
| Переміщення по осі Y | mm | 80(±40) | 80(±40) | 6000 ER20 | ||
| Макс. швидкість приводного тримача інструменту | об/хв | 6000 ER20 | 6000 ER20 | 6000 ER20 | 20×20 | |
| Технічні характеристики тримача інструменту за зовнішнім діаметром | mm | 20×20 | 20×20 | 20×20 | Ф32 | |
| Технічні характеристики тримача інструменту з внутрішнім діаметром | mm | Ф32 | Ф32 | Ф32 | 0,15 | |
| Час зміни сусіднього інструменту | сек | 0,15 | 0,15 | 0,15 | БМТ40-8Т | |
| Сервопривід Параметри турелі | Тип силової турелі | / | NC8T | БМТ40-8Т | NC8T | 2,2/26 Нм |
| Специфікації тримача інструменту зовнішнього діаметра | mm | 25×25 | 20×20 | 25×25 | 6000 ER20 | |
| Технічні характеристики тримача інструменту з внутрішнім діаметром | mm | Ф32 | Ф32 | Ф32 | 20×20 | |
| Час зміни сусіднього інструменту | сек | 0,15 | 0,15 | 0,15 | Ф25 | |
| Розміри | Займана площа Прибл. | mm | 2,2×2,1×1,7 | 2,2×2,1×1,7 | 2,2×2,1×1,7 | 0,15 |
| Вага машини Прибл. | kg | 3500 | 3500 | 3200 | 2,2×2,1×1,7 | |
| Інше | Об'єм бака ріжучої рідини | L | 180 | 180 | 180 | 3500 |
| Об'єм коробки гідравлічного агрегату | L | 40 | 40 | 40 | 180 | |
| Потужність двигуна гідравлічного масляного насоса | kw | 1.5 | 1.5 | 1.5 | 40 | |
| Об'єм бака для мастила | L | 2 | 2 | 2 | 1.5 | |
| Потужність двигуна автоматичного насоса змащення | W | 50 | 50 | 50 | 2 | |
| Потужність насоса охолоджувальної води | W | 750 | 750 | 750 | 50 |
Категорії продуктів
-

Високожорсткий обробний центр з ЧПК серії VC з...
-

Лінійний напрямний горизонтальної рухомої колони серії HP...
-

Лінійний напрямний горизонтальний рухомий стовпчик серії HT...
-

Чотириколійний важкий верстат з ЧПК серії VS...
-

Обробний центр з ЧПК серії V з високою жорсткістю
-

Двоколійний обробний центр з ЧПК серії X
-

Горизонтальний 5-осьовий обробний центр з ЧПК TKG1600
-

Вертикальний токарний та фрезерний верстат з ЧПУ для композитних...
-

Високошвидкісний обробний центр з ЧПК серії GM
-

Високошвидкісний фрезерний верстат з ЧПК серії GT
-

Двошпиндельний токарний верстат з ЧПК SK32
-

Вертикальний обробний центр з ЧПУ RFTV510 для коліс...