


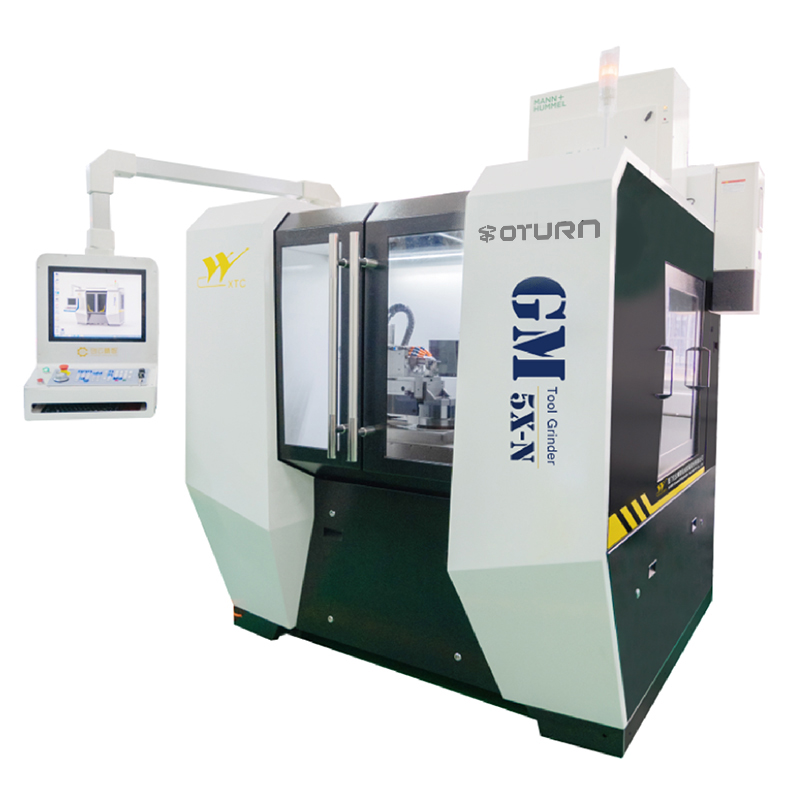
5-осьовий шліфувальний верстат з ЧПУ GM5X-N
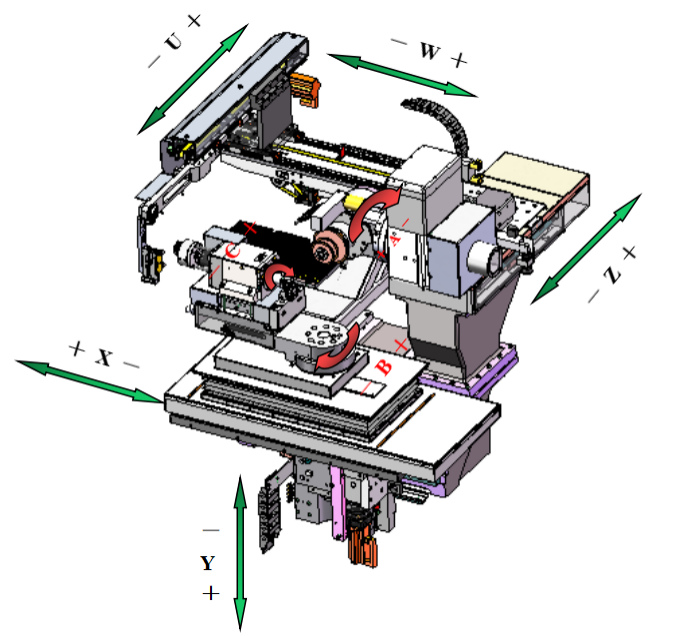
Mсхема структури Айнмашини
Сфера застосування
Цей верстат виготовляє торцеві фрези та свердла, придатні для обробки твердих сплавів та швидкорізальної сталі.
Цикли виготовлення та перешліфування інструментів
1. Стандартні кінцеві фрези: нарізання канавок, лопатеве заточування, переднє заточування, заточування нижньої кромки, оцифрування, перешліфування.
2. Стандартне свердло: довбання, зменшення зовнішнього діаметра, заточування вершини, оцифрування та шліфування.
1. Технічні характеристики
| № | Зміст | Вимога | Номер | Одиниця |
| 1.1 | Розміри заготовки | |||
| 1.1.1 | Довжина затискання | ≤ | 230 | mm |
| 1.1.2 | Діаметр затискання | між | 2-20 | mm |
| 1.1.3 | Довжина шліфування | ≤ | 150 | mm |
| 1.1.4 | Діаметр шліфування | між | 0,2-12 | mm |
| 1.2 | Шліфувальний шпиндель | |||
| 1.2.1 | Тип приводу | Точний | прямий привід | - |
| 1.2.2 | Потужність | номінальна потужність | 13.6 | kW |
| 1.2.3 | Охолодження | Точний | Масляне охолодження | - |
| 1.2.4 | Регулювання швидкості шліфувального круга | Точний | Безступінчаста швидкість | - |
| 1.2.5 | Швидкість | між | 0-10000 | об/хв |
| 1.2.6 | Кількість шліфувальних головок шпинделя | Точний | 2 | шт. |
| 1.3 | Шліфувальний круг | |||
| 1.3.1 | Діаметр | ≤ | 150 | mm |
| 1.3.2 | Максимальна кількість шліфувальних кругів на шпиндель | ≤ | 4 | шт. |
| 1.3.3 | Діаметр шпинделя шліфувальних кругів | Точний | 25 | mm |
| 1.3.4 | Програмно керована подача охолоджувальної рідини | Точний | Так | - |
| 1.3.5 | Кількість форсунок для охолоджувальної рідини | ≥ | 3 | шт. |
| 1.4 | Система затискання заготовки | |||
| 1.4.1 | Система затискання | Точний | Гідравлічний, автоматичний | - |
| 1.4.2 | Затискна цанга | Точний | ШАУБЛІН W20 | - |
| 1.4.3 | Тип приводу | Точний | прямий привід | - |
| 1.5 | Параметри осі | |||
| 1.5.1 | Тип | Точний | лінійний | - |
| 1.5.2 | Переміщення по осі X | ≤ | 280 | mm |
| 1.5.3 | Переміщення по осі Z | ≤ | 130 | mm |
| 1.5.4 | Переміщення по осі Y | ≤ | 230 | mm |
| 1.5.5 | Роздільна здатність осі XYZ | Точний | 0,0001 | mm |
| 1.5.6 | Швидкість осі XYZ | ≤ | 10 | м/хв |
| 1.5.7 | Переміщення по осі А | ≤ | 360 | ступінь |
| 1.5.8 | Роздільна здатність по осі А | Точний | 0,0001 | ступінь |
| 1.5.9 | Швидкість осі А | ≤ | 300 | об/хв |
| 1.5.10 | Переміщення по осі B | ± | 210 | ступені |
| 1.5.11 | Швидкість осі B | ≤ | 12 | об/хв |
| 1.6 | Система завантаження та розвантаження | |||
| 1.6.1 | Система завантаження та розвантаження | Точний | Роботизована рука фермового типу | - |
| 1.6.2 | Кількість лотків | Точний | 2 | шт. |
| 1.6.3 | Автоматичне завантаження та розвантаження діаметра заготовки | Між | 2-12 | mm |
| 1.6.4 | Автоматичне завантаження та розвантаження заготовки за довжиною | ≤ | 40-200 | mm |
| 1.6.5 | Максимальна кількість заготовок | ≤ | 300 | шт. |
| 1.6.6 | Програмне забезпечення | Точний | Так | - |
| 1.7 | Інші компоненти | |||
| 1.7.1 | Здатність виявляти заготовки на верстатах | Точний | Так | - |
| 1.7.2 | Централізована автоматична система змащення | Точний | Так |
|
| 1.7.3 | Триколірний сигнальний ліхтар | Точний | Так | - |
| 1.8 | Необов'язково | |||
| 1.8.1 | Обладнання для розділення масляного туману | Точний | Необов'язково | - |
| 1.9 | КОНТРОЛЬ | |||
| 1.9.1 | Система керування | Точний | NUM-Flexium+68 | - |
| 1.9.2 | Панель керування | Точний | Сенсорний екран | - |
| 1.9.3 | Цифрова вісь керування | Точний | Так | - |
| 1.9.4 | Кольоровий дисплей | Точний | Так | - |
| 1.9.5 | Розмір дисплея | Точний | 19 | дюйм |
| 1.10 | Програмний модуль для шліфування інструментів | |||
| 1.10.1 | Прості фрези | Точний | Так | - |
| 1.10.2 | Прості вправи | Точний | Так | - |
| 1.10.3 | Режим автоматичного виявлення зонда | Точний | Так | - |
| 1.11 | Електричні параметри обладнання | |||
| 1.11.1 | Напруга | Точний | 380±10% | V |
| 1.11.2 | Частота | Точний | 50±10% | Hz |
| 1.11.3 | Потужність | ≤ | 25 | KW |
| 1.12 | Розміри | |||
| 1.12.1 | Довжина | ≤ | 2 000 | mm |
| 1.12.2 | Ширина | ≤ | 2 800 | mm |
| 1.12.3 | Висота | ≤ | 2 200 | mm |
| 1.12.4 | Якість | ≤ | 4 750 | kg |
2. Список стандартної конфігурації
| № | Зміст | Модель | Бренд | Номер | ||
| 2.1 | Верстат | |||||
| 2.1.1 | Конфігурація осі X | |||||
| 2.1.1.1 | - Гвинтовий стрижень | Налаштовані | НСК | 1 шт. | ||
| 2.1.1.2 | - Залізниця | 1×MR25-A2-760-20-20-G2-V2+BRK+SOSPL | ШНЕБЕРГЕР | 2 шт. | ||
| 2.1.1.3 | - Оптична шкала | LC483-370 | HEIDENHAIN | 1 шт. | ||
| 2.1.2 | Конфігурація осі Y | |||||
| 2.1.2.1 | - Гвинтовий стрижень | Налаштовані | НСК | 1 шт. | ||
| 2.1.2.2 | - Залізниця | 1×MR35-C2-600-20-20-G2-V2+MRK | ШНЕБЕРГЕР | 2 шт. | ||
| 2.1.2.3 | - Оптична шкала | LC483-370 | HEIDENHAIN | 1 шт. | ||
| 2.1.3 | Конфігурація осі Z | |||||
| 2.1.3.1 | - Гвинтовий стрижень | Налаштовані | НСК | 1 шт. | ||
| 2.1.3.2 | - Залізниця | 1×MR25-A2-850-20-20-G2-V2+BRK+SOSPL | ШНЕБЕРГЕР | 2 шт. | ||
| 2.1.3.3 | - Оптична шкала | LC483-370 | HEIDENHAIN | 1 шт. | ||
| 2.1.4 | Конфігурація осі C | |||||
| 2.1.4.1 | - Кутовий енкодер | ECN113 | HEIDENHAIN | 1 шт. | ||
| 2.1.4.2 | - Двигун з прямим приводом | MSP-1000-2-002-158 | ЕМБ | 1 шт. | ||
| 2.1.5 | Поворотний стіл з осі B | WDC-C180 | ГуТіан | 1 шт. | ||
| 2.1.5 | Поворотний стіл з осі А | WDC-C200L | ГуТіан | 1 шт. | ||
| 2.1.6 | Електричний шпиндель з подвійною головкою та постійними магнітами | Номінальна потужність 7,1 кВт | Чуаньюнь | 1 шт. | ||
| 2.1.7 | Двовісний фермовий маніпулятор | - | Чуаньюнь | 1 шт. | ||
| 2.1.8 | Лоток | 148-LP-D4 | Чуаньюнь | 2 шт. | ||
| 2.1.9 | Лоток | 148-LP-D6 | Чуаньюнь | 2 шт. | ||
| 2.1.10 | Лоток | 148-LP-D8 | Чуаньюнь | 2 шт. | ||
| 2.1.11 | Затискна щелепа | D0.5-3.2/D3.0-7.0/D7-13 | Чуаньюнь | 1 комплект | ||
| 2.1.12 | Високоточний V-подібний блок | (3-5) | Чуаньюнь | 1 шт. | ||
| 2.1.13 | Високоточний V-подібний блок | (5-7) | Чуаньюнь | 1 шт. | ||
| 2.1.14 | Високоточний V-подібний блок | (6-12) | Чуаньюнь | 1 шт. | ||
| 2.1.15 | Цанговий | D4W20 (80-00004) | ШАУБЛІН | 1 шт. | ||
| 2.1.16 | Зонд | ТС150 | HEIDENHAIN | 1 шт. | ||
| 2.1.17 | Стрижень шліфувального круга (довгий) | 119×∅31,75×∅96 мм | Чуаньюнь | 1 шт. | ||
| 2.1.18 | Стрижень шліфувального круга (короткий) | 87×∅31,75×∅96 мм | Чуаньюнь | 1 шт. | ||
| 2.1.19 | Кондиціонування повітря | - | ЮДЕ | 1 шт. | ||
| 2.1.20 | Триколірний сигнальний ліхтар | DC24V | Шнайдер | 1 шт. | ||
| 2.1.21 | Витратомір | SI5000 | ІФМ | 1 шт. | ||
| 2.1.22 | Блок живлення для конкретного приводу | 15 кВт | НЬЮКОМ | 1 шт. | ||
| 2.1.23 | Група електромагнітних клапанів | M4GE280R-CX-E20D-5-3 | ХХН | 1 комплект | ||
| 2.1.24 | Автоматична система змащення по осях X, Y, Z | - | Тайвань | 1 комплект | ||
| 2.2 | Конфігурація системи ЧПК | |||||
| 2.2.1 | BOXPC | FXPC004NN1HNR10 | НОМЕР | 1 шт. | ||
| 2.2.2 | Фільтр живлення | AGOFIL024A | НОМЕР | 1 шт. | ||
| 2.2.3 | Фільтр живлення | AGOFIL001S | НОМЕР | 1 шт. | ||
| 2.2.4 | Опір | AGORES008 | НОМЕР | 1 шт. | ||
| 2.2.5 | Основне джерело живлення системи | MDLL3015N00AN0I | НОМЕР | 1 шт. | ||
| 2.2.6 | Сервопривід | MDLUX021B1CAN0I | НОМЕР | 4 шт. | ||
| 2.2.7 | Серводвигун осі B | SPX1262N5IA2L02 | НОМЕР | 1 шт. | ||
| 2.2.8 | Двигун осі А | MDLUX014B1CAN0I | НОМЕР | 1 шт. | ||
| 2.2.9 | Серводвигун осі Y | SPX0751V5IF2L02 | НОМЕР | 1 шт. | ||
| 2.2.10 | Серводвигун осі X/Z | MDLUX014B1CAN0I | НОМЕР | 2 шт. | ||
| 2.2.11 | Сервопривід осі U/W | SPX0952N5IA2L02 | НОМЕР | 2 шт. | ||
| 2.2.12 | Серводвигун осі V | MDLUX014B1CAN0I | НОМЕР | 1 шт. | ||
| 2.2.13 | Зчіпний пристрій | SPX0751V5IA2L02 | НОМЕР | 1 шт. | ||
| 2.2.14 | Вхід | SPX0751V5IA2L02 | НОМЕР | 2 шт. | ||
| 2.2.15 | Вихід | EK1100 | НОМЕР | 2 шт. | ||
| 2.2.16 | Модуль аналогового входу | CTMT1809 | НОМЕР | 1 шт. | ||
| 2.2.17 | Термінатор | CTMT2809 | НОМЕР | 1 шт. | ||
| 2.2.18 | Панель керування | CTMT3162 | НОМЕР | 1 шт. | ||
| 2.2.19 | НКК | CTMT9011 | НОМЕР | 1 шт. | ||
| 2.2.20 | НКК | FXHE02ARE2HE000 | НОМЕР | 1 шт. | ||
| 2.2.21 | НКК | FXP2101200 | НОМЕР | 1 шт. | ||
| 2.2.22 | НКК | FXSO200061 | НОМЕР | 1 шт. | ||
| 2.2.23 | НКК | FXSV994100 | НОМЕР | 1 шт. | ||
| 2.2.24 | НКК | FXSO100006 | НОМЕР | 1 шт. | ||
| 2.2.25 | НКК | FXSO100008 | НОМЕР | 1 шт. | ||
| 2.2.26 | НКК | FXSO100375 | НОМЕР | 1 шт. | ||
| 2.2.27 | НКК | FXSO100392 | НОМЕР | 1 шт. | ||
| 2.2.28 | НКК | FXPA000586 | НОМЕР | 1 шт. | ||
| 2.2.29 | НКК | FXSW282122 | НОМЕР | 1 шт. | ||
| 2.2.30 | НКК | FXSW282124 | НОМЕР | 1 шт. | ||
| 2.2.31 | НКК | FXSO100012 | НОМЕР | 1 шт. | ||
| 2.3 | Стандартна конфігурація програмного забезпечення для шліфування інструментів | |||||
| 2.3.1 | Проста фреза | Чуан'юнь самостійно розвинувся | 1 шт. | |||
| 2.3.2 | Простий дриль | Чуан'юнь самостійно розвинувся | 1 шт. | |||
| 2.3.3 | 3D-перевірка на зіткнення за допомогою 3D-моделювання машини | Чуан'юнь самостійно розвинувся | 1 шт. | |||
| 2.3.4 | 3D-моделювання інструменту | Чуан'юнь самостійно розвинувся | 1 шт. | |||
| 2.3.5 | Автоматичне виявлення зонда | Чуан'юнь самостійно розвинувся | 1 шт. | |||
Категорії продуктів
-

Високожорсткий обробний центр з ЧПК серії VC з...
-

Лінійний напрямний горизонтальної рухомої колони серії HP...
-

Лінійний напрямний горизонтальний рухомий стовпчик серії HT...
-

Чотириколійний важкий верстат з ЧПК серії VS...
-

Обробний центр з ЧПК серії V з високою жорсткістю
-

Двоколійний обробний центр з ЧПК серії X
-

Горизонтальний 5-осьовий обробний центр з ЧПК TKG1600
-

Вертикальний токарний та фрезерний верстат з ЧПУ для композитних...
-

Високошвидкісний обробний центр з ЧПК серії GM
-

Високошвидкісний фрезерний верстат з ЧПК серії GT
-

Двошпиндельний токарний верстат з ЧПК SK32
-

Вертикальний обробний центр з ЧПУ RFTV510 для коліс...