


Двошпиндельний токарний верстат з ЧПК SK32

Конфігурація продукту
Огляд продукту
Двошпиндельний токарний верстат з ЧПК – це спеціальний верстат, розроблений для високоефективної багатопроцесорної обробки. Він має нахил станини на 30° у поєднанні з високожорсткою чавунною конструкцією та точними лінійними роликовими напрямними. Ці особливості значно підвищують стабільність верстата та ефективність видалення стружки. Його двоканальна система керування дозволяє синхронізовану або незалежну роботу шпинделя. Це забезпечує гнучку одночасну або послідовну обробку обох кінців заготовок. Токарний верстат ідеально підходить для високоефективного виробництва прецизійних валів, втулок та складних компонентів. Він відповідає суворим вимогам таких галузей, як автомобілебудування, електроніка та загальне машинобудування.
Особливості
Конструкція похилого ліжка високої жорсткості:
Монолітна лита станина з нахилом 30° підвищує жорсткість, оптимізує відведення стружки та забезпечує стабільність у важких умовах різання, зберігаючи при цьому чистоту робочого простору.
Двоканальне інтелектуальне керування:
Подвійні шпинделі токарних верстатів з ЧПУ працюють синхронно або незалежно, що дозволяє виконувати багатопроцесну обробку (наприклад, точіння, свердління, нарізання різьби) на обох кінцях деталей, зменшуючи цикли затискання та підвищуючи ефективність більш ніж на 30%.
Такі параметри, як спосіб затискання, осьова довжина та діаметр наскрізного отвору, можна налаштувати індивідуально для адаптації до різних заготовок (макс. діаметр затискання: φ32 мм).
Точна обробка та гнучкість:
Прецизійні лінійні роликові напрямні (вісь X/Z) та сервопривідна задня бабка забезпечують повторювану точність позиціонування 0,006 мм (вісь X) та шорсткість поверхні Ra до 0,4–0,8 (алюміній/сталь).
Гідравлічна револьверна головка з 8 станціями (квадратні/круглі тримачі інструментів та затискні леза) підтримує багатопроцесну інтеграцію та швидку зміну інструментів.
Високоефективна адаптивність:
Автоматичне видалення стружки ззаду та повністю закритий захист забезпечують стабільне безперервне виробництво та безпеку експлуатації.
Модульна конструкція дозволяє обробку деталей довжиною 370–600 мм, що підходить як для дрібносерійного, так і для великосерійного виробництва.
Висновок:
Завдяки компонуванні корпусу з нахилом 30°, верстат має добру жорсткість та полегшує видалення стружки.
Двоканальна система керування може бути пов'язана зі шпинделем одночасно або окремо, таким чином виконуючи одночасну або послідовну обробку обох кінців деталей.
Спосіб затискання, осьова довжина, діаметр наскрізного отвору та діаметр затискання можна вибрати окремо.
Застосування
Галузі:Автомобільні компоненти, прецизійна електроніка, загальне машинобудування, виробництво гідравлічних компонентів.
Типові сценарії:
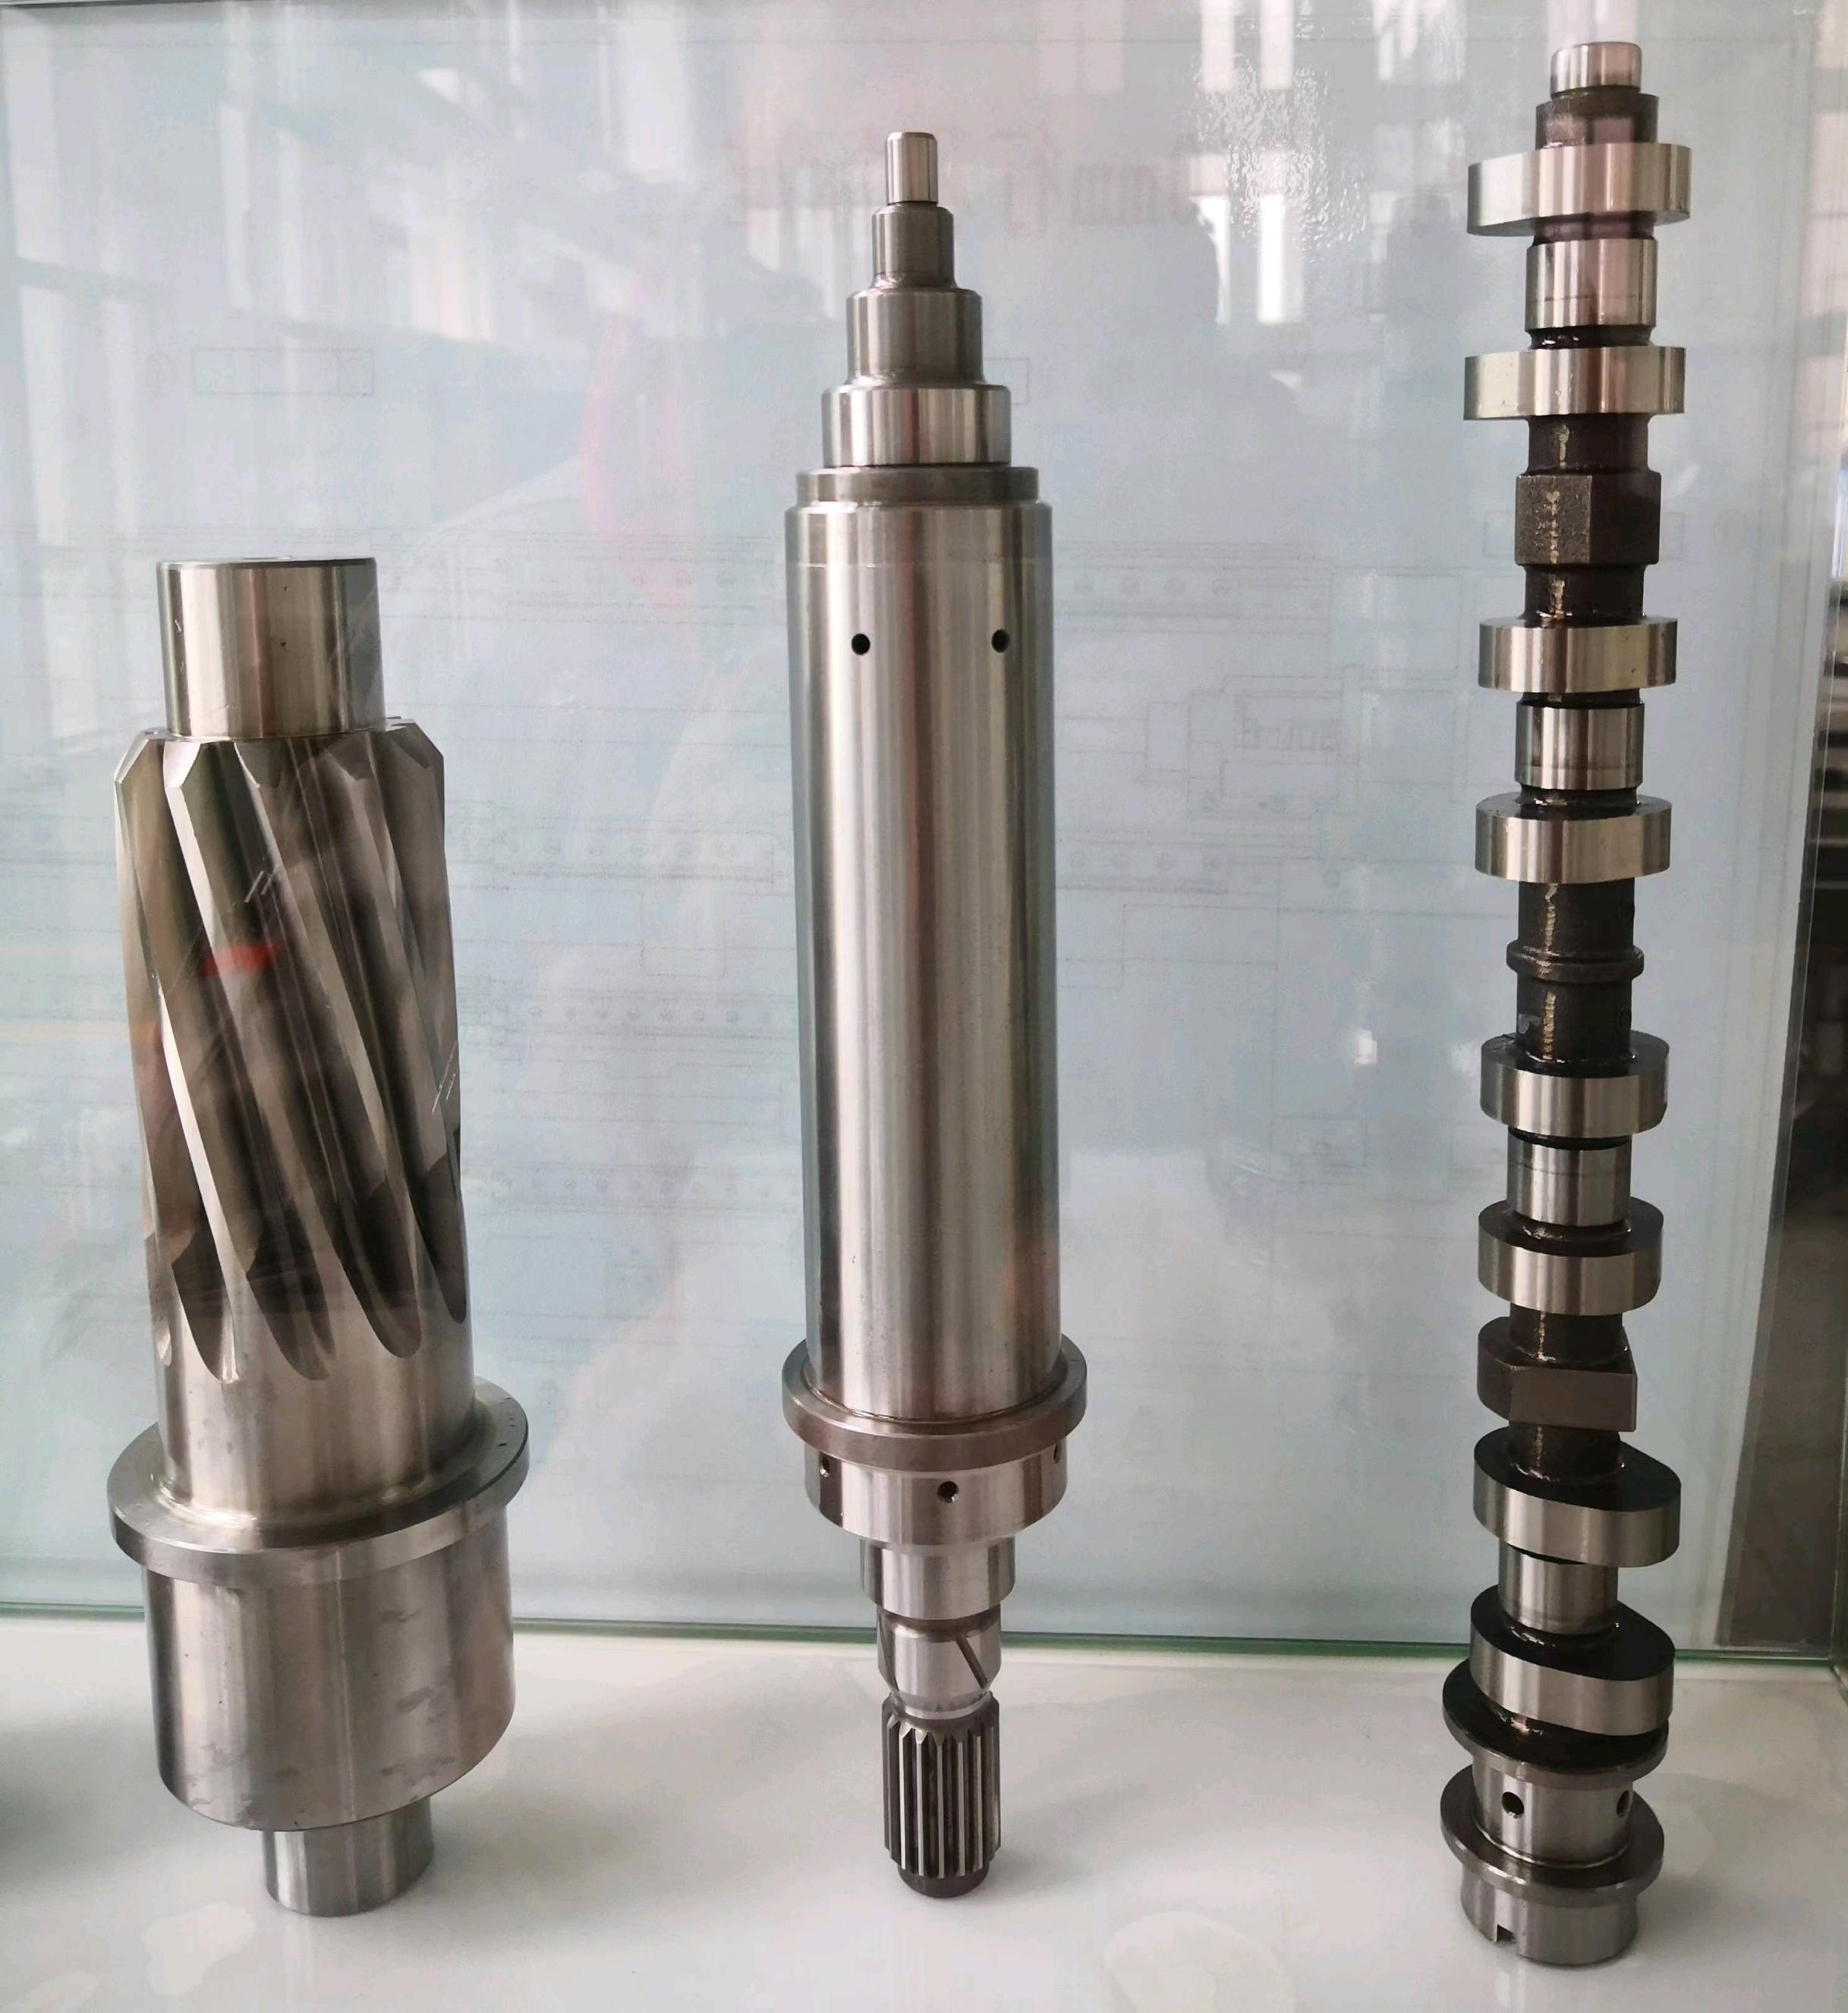
Автомобільна промисловість: Синхронне токарне та свердління трансмісійних валів та валів шестерень.
Електроніка: Високоточна обробка валів мікромоторів та корпусів датчиків.
Гідравліка: Багатопроцесне формування сердечників насосів та компонентів гільз.
Загальне машинобудування: серійне виробництво та відновлення прецизійних деталей валів.
Технічні характеристики
| Параметр | Запит | ||
| Ліжко | Конфігурація ліжка | Ліжко та основа ліжка виготовлені зі стандартного чавуну з кутом нахилу 30°. | |
| Напрямна | Форма напрямної X/Z | Прецизійні лінійні роликові напрямні | |
| Форма напрямної по осі Y (задня бабка) | |||
| Робочий діапазон | Максимальний діаметр обробки | Вал: φ32 мм | |
| Тривалість обробки | 370-600 мм | ||
| Максимальна відстань наконечника | 1155 мм | ||
| Вісь X/Z/Y | Подорожі | Вісь X/Z | 150 мм/200 мм |
| Вісь Y (задня бабка) | Ліворуч: 200 мм; Праворуч: 590 мм | ||
| Швидка швидкість руху | Вісь X/Z/Y | 16 м/хв 16 м/хв 10 м/хв | |
| Номінальний крутний момент двигуна | Вісь X/Z/Y | 7,7 морських миль 7,7 морських миль 6 морських миль | |
| Точність повторюваного позиціонування (/300 мм) | Вісь X/Z/Y | 0,006 мм 0,01 мм 0,015 мм | |
| Затискач | Вихідна потужність (безперервна) | 3 кВт (максимальна швидкість 2000 об/хв) | |
| Специфікація | JHP-32(255): Максимальний зовнішній діаметр затискання φ32 мм | ||
| Спосіб передачі | Синхронний ремінь | ||
| Вежа | Форми та специфікації турелей | Гідравлічна турель: 63-8T (228) | |
| Місткість інструменту | 8 (2 квадратні тримачі інструментів, 2 тримачі інструментів для круглих отворів, 4 затискні леза) | ||
| Розмір інструменту | Квадратний тримач інструменту 20 мм x 20 мм, круглий отвір Φ25 мм | ||
| Задня бабка | Тип задньої бабки | 1. ліворуч/праворуч: сервопривід задньої бабки + вбудований рухомий центр | |
| Тип муфти задньої бабки | Фіксований нерозтяжний | ||
| Отвір втулки задньої бабки | Пн 4# | ||
| Видалення стружки | Тип видалення стружки | Автоматична задня | |
| Точність обробки | Округлість | 0,005 мм | |
| Послідовність діаметра | 0,015 мм/300 мм | ||
| Плоскість | 0,015 мм/300 мм | ||
| Шорсткість поверхні (алюміній/сталь) | 0,4 год/год~0,8 год/год | ||
| Форми захисту | Повністю закритий зовнішній кожух + повний внутрішній захист |
| |
| Розмір | Розмір машини (довжина*ширина*висота) | 2650x1900 (2800)x1700 | |
Конструкція похилого ліжка високої жорсткості:
Монолітна лита станина з нахилом 30° підвищує жорсткість, оптимізує відведення стружки та забезпечує стабільність у важких умовах різання, зберігаючи при цьому чистоту робочого простору.
Двоканальне інтелектуальне керування:
Два шпинделі працюють синхронно або незалежно, що дозволяє виконувати багатопроцесорну обробку (наприклад, точіння, свердління, нарізання різьби) на обох кінцях деталей, зменшуючи цикли затискання та підвищуючи ефективність більш ніж на 30%.
Такі параметри, як спосіб затискання, осьова довжина та діаметр наскрізного отвору, можна налаштувати індивідуально для адаптації до різних заготовок (макс. діаметр затискання: φ32 мм).
Точна обробка та гнучкість:
Прецизійні лінійні роликові напрямні (вісь X/Z) та сервопривідна задня бабка забезпечують повторювану точність позиціонування 0,006 мм (вісь X) та шорсткість поверхні Ra до 0,4–0,8 (алюміній/сталь).
Гідравлічна револьверна головка з 8 станціями (квадратні/круглі тримачі інструментів та затискні леза) підтримує багатопроцесну інтеграцію та швидку зміну інструментів.
Високоефективна адаптивність:
Автоматичне видалення стружки ззаду та повністю закритий захист забезпечують стабільне безперервне виробництво та безпеку експлуатації.
Модульна конструкція дозволяє обробку деталей довжиною 370–600 мм, що підходить як для дрібносерійного, так і для великосерійного виробництва.
Висновок:
Завдяки компонуванні корпусу з нахилом 30°, верстат має добру жорсткість та полегшує видалення стружки.
Двоканальна система керування може бути пов'язана зі шпинделем одночасно або окремо, таким чином виконуючи одночасну або послідовну обробку обох кінців деталей.
Спосіб затискання, осьова довжина, діаметр наскрізного отвору та діаметр затискання можна вибрати окремо.
| Параметр | Запит | ||
| Ліжко | Конфігурація ліжка | Ліжко та основа ліжка виготовлені зі стандартного чавуну з кутом нахилу 30°. | |
| Напрямна | Форма напрямної X/Z | Прецизійні лінійні роликові напрямні | |
| Форма напрямної по осі Y (задня бабка) | |||
| Робочий діапазон | Максимальний діаметр обробки | Вал: φ32 мм | |
| Тривалість обробки | 370-600 мм | ||
| Максимальна відстань наконечника | 1155 мм | ||
| Вісь X/Z/Y | Подорожі | Вісь X/Z | 150 мм/200 мм |
| Вісь Y (задня бабка) | Ліворуч: 200 мм; Праворуч: 590 мм | ||
| Швидка швидкість руху | Вісь X/Z/Y | 16 м/хв 16 м/хв 10 м/хв | |
| Номінальний крутний момент двигуна | Вісь X/Z/Y | 7,7 морських миль 7,7 морських миль 6 морських миль | |
| Точність повторюваного позиціонування (/300 мм) | Вісь X/Z/Y | 0,006 мм 0,01 мм 0,015 мм | |
| Затискач | Вихідна потужність (безперервна) | 3 кВт (максимальна швидкість 2000 об/хв) | |
| Специфікація | JHP-32(255): Максимальний зовнішній діаметр затискання φ32 мм | ||
| Спосіб передачі | Синхронний ремінь | ||
| Вежа | Форми та специфікації турелей | Гідравлічна турель: 63-8T (228) | |
| Місткість інструменту | 8 (2 квадратні тримачі інструментів, 2 тримачі інструментів для круглих отворів, 4 затискні леза) | ||
| Розмір інструменту | Квадратний тримач інструменту 20 мм x 20 мм, круглий отвір Φ25 мм | ||
| Задня бабка | Тип задньої бабки | 1. ліворуч/праворуч: сервопривід задньої бабки + вбудований рухомий центр | |
| Тип муфти задньої бабки | Фіксований нерозтяжний | ||
| Отвір втулки задньої бабки | Пн 4# | ||
| Видалення стружки | Тип видалення стружки | Автоматична задня | |
| Точність обробки | Округлість | 0,005 мм | |
| Послідовність діаметра | 0,015 мм/300 мм | ||
| Плоскість | 0,015 мм/300 мм | ||
| Шорсткість поверхні (алюміній/сталь) | 0,4 год/год~0,8 год/год | ||
| Форми захисту | Повністю закритий зовнішній кожух + повний внутрішній захист | ||
| Розмір | Розмір машини (довжина*ширина*висота) | 2650×1900 (2800) x 1700 | |
Категорії продуктів
-

Високожорсткий обробний центр з ЧПК серії VC з...
-

Лінійний напрямний горизонтальної рухомої колони серії HP...
-

Лінійний напрямний горизонтальний рухомий стовпчик серії HT...
-

Чотириколійний важкий верстат з ЧПК серії VS...
-

Обробний центр з ЧПК серії V з високою жорсткістю
-

Двоколійний обробний центр з ЧПК серії X
-

Горизонтальний 5-осьовий обробний центр з ЧПК TKG1600
-

Вертикальний токарний та фрезерний верстат з ЧПУ для композитних...
-

Високошвидкісний обробний центр з ЧПК серії GM
-

Високошвидкісний фрезерний верстат з ЧПК серії GT
-

Двошпиндельний токарний верстат з ЧПК SK32
-

Вертикальний обробний центр з ЧПУ RFTV510 для коліс...