


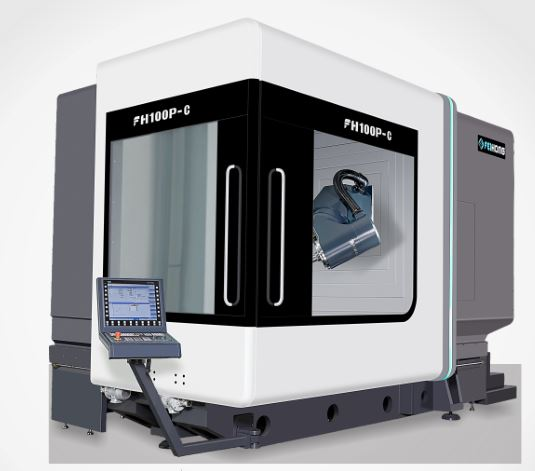
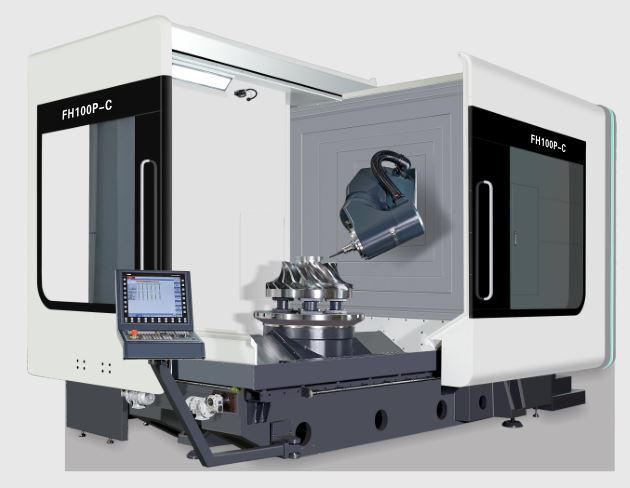
5-осьовий одночасний фрезерний токарний верстат 100P-C
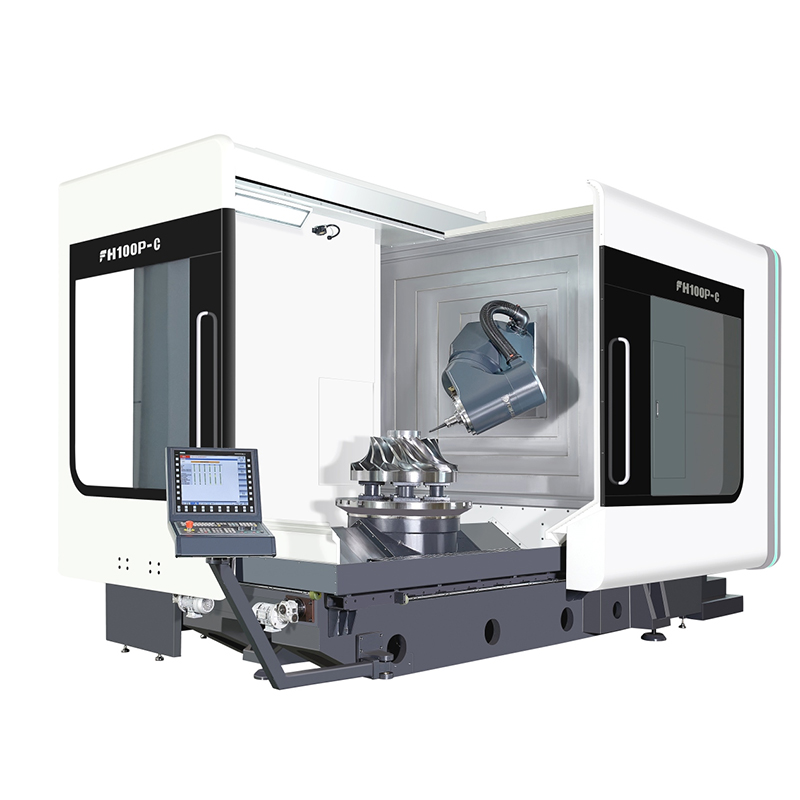
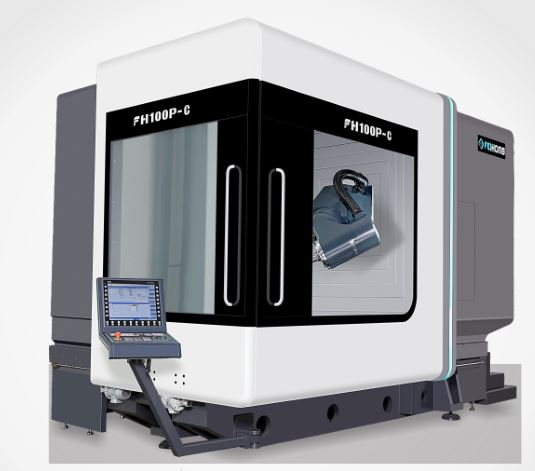
Обсяг постачання
Таблиця функцій стандартних аксесуарів (будь ласка, зверніться до функції контролера для електричної частини керування)
1. Контролер Siemens 840DSL
2. Власна п'ятиосьова багатофункціональна поворотна головка
3. Електричний шпиндель DGZX-24012/34B2-KFHWVJS
4. Система автоматичної зміни інструментів HSK-A100 з магазином на 40 інструментів
5.X/Y/Z порожнистий охолоджувальний кульковий гвинтовий привід
6. 7 роликових лінійних напрямних (3 для осі X, 2 для осі Y/Z) — BOSCH REXROTH
7. Тривісна повністю замкнута оптична лінійка X/Y/Z
8. Пристрій контролю температури електричної коробки
9. Охолоджувач шпинделя
10. Спіральний пристрій для прокатки стружки та задній конвеєр для залізної стружки, вагон для залізної стружки
11. Вода з центру шпинделя, кільцеве розпилення води
12. Вдуйте повітря в центр шпинделя та вдувайте повітря в кільце.
13. П'ятиосьовий головний півмісяць дме водою, а півмісяць дме повітрям.
14. 1 тип запобіжного блокування для передніх та бічних робочих дверей
15. Пристрій циркуляційного охолодження шпинделя.
16. Водонепроникна робоча люмінесцентна лампа
17. Пристрій гідравлічної станції
18. Інфрачервоний зонд Renishaw OMP60
19. Лазерна установка інструменту Renishaw
20. Центральний централізований пристрій автоматичної подачі мастила
21. Експлуатація водяного пістолета для очищення бічної частини та повітряного інтерфейсу
22. Система охолодження ріжучої рідини
23. Повністю закритий захисний листовий метал
24. Операційна коробка
25. Електрична коробка оснащена кондиціонером.
26. Електронний маховик Siemens
27. Ножний вимикач відмикання інструменту шпинделя
28. Прокладки для рівня фундаменту та фундаментні болти
29. Інструменти та ящики для налаштування
30. Технічний посібник
Параметр
| Елемент | Університет | FH100P-C |
| Переміщення по осі X | mm | 1000 |
| Переміщення по осі Y | mm | 1150 |
| Переміщення по осі Z | mm | 1000 |
| Відстань від торця шпинделя до поверхні робочого столу | mm | 160-1160 |
| Горизонтальна фрезерна головка | mm | 30-1030 |
| Швидкість подачі/швидкого переміщення | м/хв | 40 |
| Сила подачі | KN | 10 |
| Поворотний стіл (вісь C) | ||
| Розмір робочого столу | mm | Ø1050 |
| Макс. навантаження на стіл (млин) | kg | 4000 |
| Макс. навантаження на стіл (токарний) | kg | 3000 |
| Ротаційний стіл | об/хв | 45 |
| Фрезерний/токарний робочий стіл (комбінована фрезерна та токарна обробка) | об/хв | 500 |
| Мінімальний кут розколу | ° | 0,001 |
| Номінальний крутний момент | Nm | 1330 |
| Максимальний крутний момент | Nm | 2630 |
| Фрезерна головка з ЧПК-поворотом (вісь B) | ||
| Діапазон повороту (0=вертикальний/180=рівневий) | ° | -15~180 |
| Швидке переміщення та швидкість подачі | об/хв | 103 |
| Мінімальний кут розколу | ° | 0,001 |
| Номінальний крутний момент | Nm | 1050 |
| Максимальний крутний момент | Nm | 2130 |
| Шпиндель (токарний та фрезерний) | ||
| Швидкість шпинделя | об/хв | 10000 |
| Потужність шпинделя | Kw | 42/58 |
| Крутний момент шпинделя | Nm | 215/350 |
| Конус шпинделя |
| HSKA100 |
| Відстань від центру шпинделя до поверхня напрямної балки | mm | 1091.5 |
| Модель | Одиниця | FH100P-C |
| Журнал інструментів | ||
| Інтерфейс інструменту |
| HSKA100 |
| Місткість магазину інструментів | ПКС | 40 |
| Макс. діаметр/довжина/вага інструменту |
| Ø135/300/12 |
| Перемикач інструментів (інструмент до) | S | 2 |
| Вимірювальний пристрій | ||
| Інфрачервоний зонд | Ренсішоу OMP60 | |
| Інструмент виявлення інструменту в робочій зоні обробки | Ренсішоу NC4F230 | |
| Переробна потужність | ||
| Макс. діаметр свердління (середня сталь) |
| Ø50 |
| Макс. діаметр нарізання різьби (середня сталь) |
| М40 |
| Макс. діаметр фрезерування (середня сталь) |
| 250 |
| Точність (ISO230-2 та VDI3441) | ||
| Точність позиціонування X/Y/Z | mm | 0,006 |
| Точність повторення позиціонування X/Y/Z | mm | 0,004 |
| Точність позиціонування B/C |
| 8" |
| Точність позиціонування B/C Повторення | 4" | |
| Система керування |
| Siemens840D |
| Висота машини (загальна машина) | mm | 3650 |
| Займана площа для основної машини (Д*Ш) | mm | 5170x3340 |
| Займана площа для інструментального магазину (Д*Ш) | mm | 1915x1400 |
| Займана площа для конвеєра для стружки (Д*Ш) | mm | 3120x1065 |
| Займана площа для резервуара для води (Д*Ш) | mm | 1785x1355 |
| Загальна площа, що займається повним комплектом машини (Д*Ш) | mm | 6000x3750 |
| Вага машини | Kg | 21000 |
Верстат з ЧПКконтролер
| Система управління | Siemens 840DSL (двигун і привід) | ||
| Кількість осей керування | 5-осьове одночасне фрезерування з одночасним токарним обробленням (вісь NC + шпиндель, вісь BC) | ||
| Одночасне керування 5 осями Одночасне фрезерування з токарною обробкою | вісь позиціонування | Стандартні X, Y, Z, B, C | |
| інтерполяція | пряма лінія | Осі X, Y, Z, B, C (X, Y, Z, B, C можна компенсувати) | |
| дуга | Осі X, Y, Z, B, C (X, Y, Z, B, C можна компенсувати) | ||
| Мінімальна одиниця навчання | 0,001 мкм | ||
| мінімальний блок керування | 0,1 нм | ||
| Дисплей | 19РК-дисплей | ||
| Мотор | Потрійна перевантажувальна здатність з абсолютним енкодером (положення енкодера ніколи не втрачається) | ||
| Функція зовнішнього зв'язку | Інтерфейс Ethernet та RS232C | ||
| Режим роботи | MDI, автоматичний, ручний, маховик, початок координат (абсолютний), REPOS | ||
| програмно | Онлайн-редактор мов ISO | ||
| Максимальна ємність пам'яті для програмування ПЛК | 2048 КБ | ||
| Функція інтерполяції | Прямі лінії, кола через центральні точки, спіралі, дрібні поверхні, налаштування високої швидкості тощо. | ||
| Кількість зміщень інструменту | 512 груп | ||
| Збільшення маховика | 0,1/0,01/0,001 мм | ||
| Мінімальне налаштування та переміщення одиниць | 1 мкм/X, Y, Z | ||
| економія даних | Дані пам'яті ніколи не будуть втрачені при вимкненні живлення | ||
| швидкість подачі | 0%-150% | ||
| Збільшення вперед | 0%-100% | ||
| Інтерфейс введення та виведення | Інтерфейс Ethernet та RS232C, CF-карта, резервне копіювання на USB-накопичувач | ||
| мова відображення | Китайська та англійська | ||
Стандартна кількість конфігурації
| No | Назва аксесуара | одиниця | Кількість |
| 1 | ножний перемикач | набір | 1 |
| 2 | Гідравлічний затискний механізм | набір | 1 |
| 3 | Централізований пристрій змащення | набір | 1 |
| 4 | система охолодження | набір | 1 |
| 5 | робоча лампа | набір | 1 |
| 6 | Триколірне світло | набір | 1 |
| 7 | горизонтальний міст | Шт. | 1 |
| 8 | Кріплення для верстатів | набір | 1 |
| 9 | Стандартний пакет інструментів | набір | 1 |
| 10 | замок захисних дверей | набір | 1 |
| 11 | комплект для фундаменту | набір | 1 |
| 12 | Встановіть інструмент для регулювання | набір | 1 |
| 13 | Жорстке нарізання різьби та багатоточкове позиціонування шпинделя | набір | 1 |
| 14 | Шнековий конвеєр та автоматична машина для видалення стружки | набір | 1 |
| 15 | Стандартна гідравлічна система | набір | 1 |
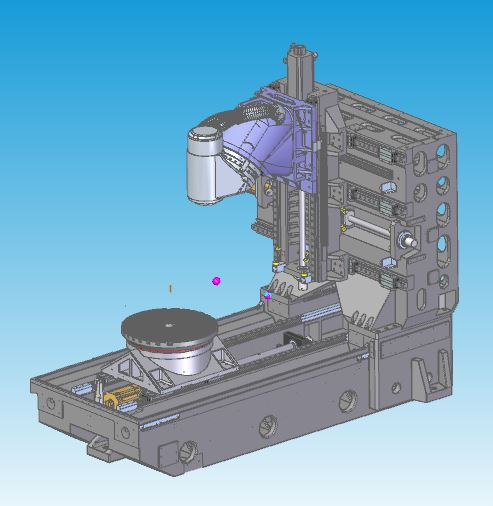
Конструктивні особливості | Найкращий аналіз конструкції механічного лиття дротом
Повна коробчаста термосиметрична ливарна конструкція з використанням високоякісного чавуну марки Meehanna
Загартування та природне старіння для усунення внутрішньої напруги
Структурні коливання власної частоти усувають напруження, пов'язані з обробкою матеріалу
Конструкція колони великої площі високої жорсткості з повною стінкою, що ефективно покращує жорсткість, статичну та динамічну точність
Тривісний порожнистий гвинтовий привід охолодження
Фрезерна головка з ЧПК-поворотом (вісь B)
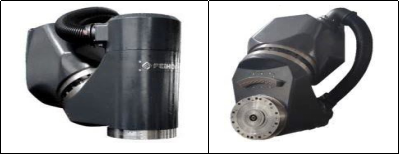
Особливості дизайну
Вбудований двигун DD з нульовою передачею та ланцюгом без люфту
Високі характеристики розгону
Найкоротший проміжок між кінчиком шпинделя інструменту та точкою опори конструкції забезпечує максимальну жорсткість різання.
Більші підшипники YRT збільшують жорсткість
Оснащений високоточною системою вимірювання обертового енкодера HEIDENHAIN, повністю замкнутим циклом керування для забезпечення найкращої точності
Конструкція системи охолодження шпинделя та осі B для зменшення теплопередачі
Поворотний стіл (вісь C)
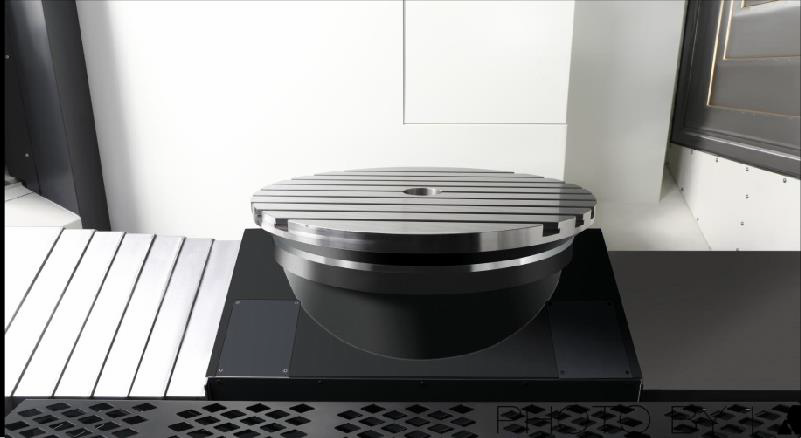
Особливості дизайну
Вбудований двигун DD з нульовою передачею та ланцюгом без люфту
Високі характеристики реакції на розгін та уповільнення
Більші підшипники YRT збільшують жорсткість
Великий номінальний крутний момент, позиціонування та обробка за допомогою позиціонування столу та затискного пристрою
Задовольняють дві потреби обробки: фрезерування та фрезерно-токарне, зменшують обсяг обробки заготовок та підвищують точність продукції
Оснащений високоточною системою вимірювання обертового енкодера HEIDENHAIN, повністю замкнутим циклом керування для забезпечення найкращої точності
Конструкція системи охолодження для зменшення теплопередачі
Підйомний налагоджувач інструментів
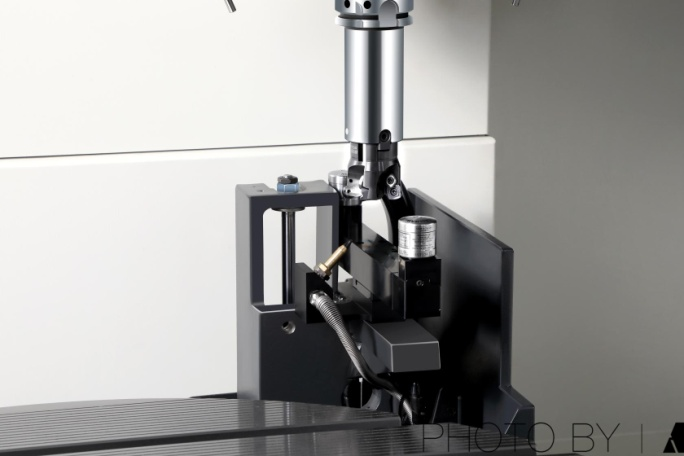
Особливості дизайну
Оснащений безконтактним лазерним налаштовувачем інструменту Ransishaw NC4F230 для підвищення точності
Автоматичне налаштування інструменту на верстаті, автоматичне оновлення компенсації інструменту
Пристрій для налаштування інструменту можна піднімати та опускати, щоб заощадити місце на оброблюваній поверхні.
Повністю герметична конструкція з листового металу захищає налагоджувач інструменту від води та залізних стружок під час обробки
Інфрачервоний зонд
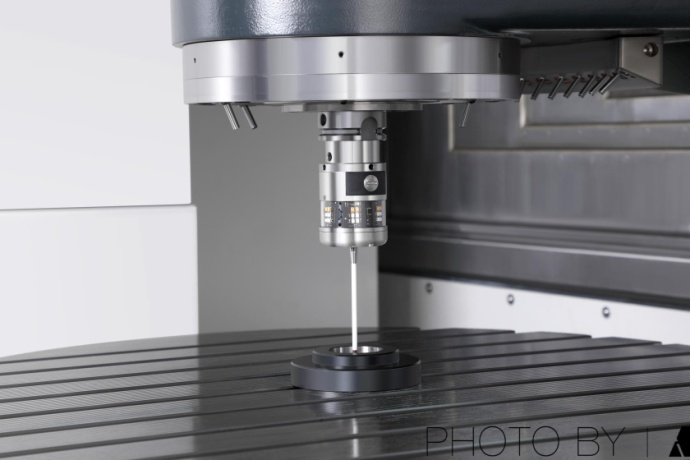
Особливості дизайну
Оснащений оптичним сенсорним зондом Ransishaw OMP60
Вирівнювання та перевірка розмірів заготовок на верстаті зменшують помилки ручного контролю, підвищують точність продукції та ефективність обробки
90% економії часу на обслуговування машини
Категорії продуктів
-

Високожорсткий обробний центр з ЧПК серії VC з...
-

Лінійний напрямний горизонтальної рухомої колони серії HP...
-

Лінійний напрямний горизонтальний рухомий стовпчик серії HT...
-

Чотириколійний важкий верстат з ЧПК серії VS...
-

Обробний центр з ЧПК серії V з високою жорсткістю
-

Двоколійний обробний центр з ЧПК серії X
-

Горизонтальний 5-осьовий обробний центр з ЧПК TKG1600
-

Вертикальний токарний та фрезерний верстат з ЧПУ для композитних...
-

Високошвидкісний обробний центр з ЧПК серії GM
-

Високошвидкісний фрезерний верстат з ЧПК серії GT
-

Двошпиндельний токарний верстат з ЧПК SK32
-

Вертикальний обробний центр з ЧПУ RFTV510 для коліс...