


Високошвидкісний прецизійний обробний центр мостового типу CBS650
1. Огляд машини
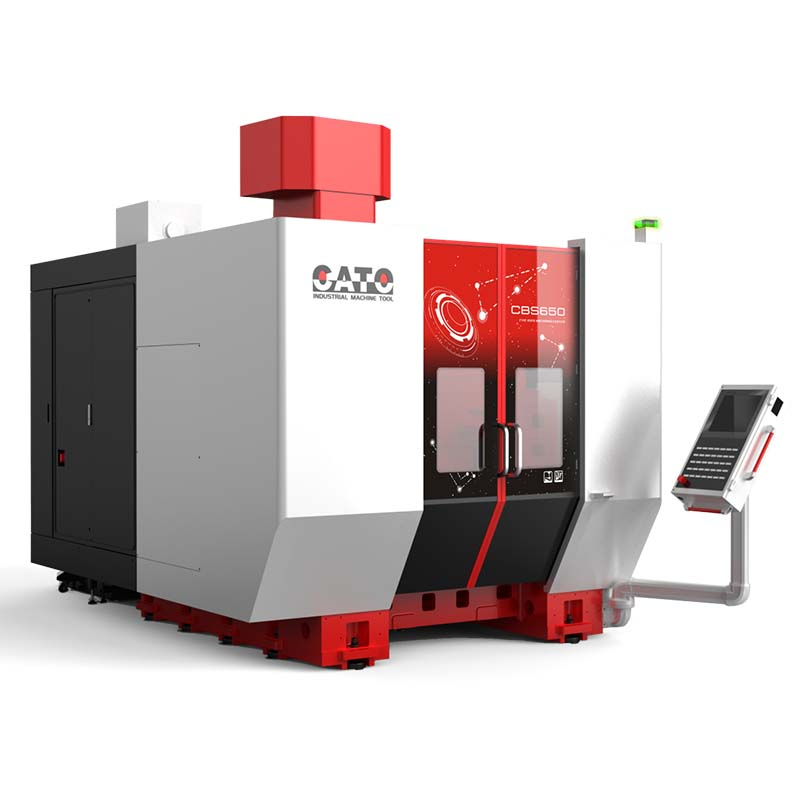
CBS650 — це високошвидкісний, високопродуктивний, високоточний 5-осьовий обробний центр мостового типу з високою жорсткістю, високою точністю та високою ефективністю. Весь верстат розроблено методом скінченних елементів для забезпечення найкращої загальної стабільності.
Швидке переміщення по трьох осях 48 м/хв, час зміни інструменту TT лише 4S, повне завантаження магазину інструментів, зміна інструменту 24 години без тривоги, машина працює, і кожна пробна обробка зразка машини 3 рази через елементне тестування, щоб гарантувати ефективність та безперервну стабільність машини після виходу з заводу. Вона підходить для всіх видів складних форм дво- та тривимірних увігнутих та опуклих моделей, які потребують 5-осьового з'єднання для первинної обробки, а також підходить як для мало-, так і для середньосерійного багатосерійного виробництва, а також може використовуватися на автоматичній лінії для масового виробництва.
Найновіша система TNC640 від HEIDENHAIN з великим 15-дюймовим РК-дисплеєм, інтелектуальним відображенням попереджень та самодіагностикою робить верстат зручнішим у використанні та обслуговуванні; багатосегментне керування попереднім зчитуванням особливо підходить для високошвидкісної та великої ємності обробки програм, а також підтримує передачу програм через мережу та USB, що сприяє швидкій та ефективній передачі великої ємності програм та онлайн-обробці.
2. Основний параметр
| Елемент | Одиниця | специфікація | |
| Тревел | Переміщення по осях X/Y/Z | mm | 800×900×560 |
| Відстань від кінця шпинделя до поверхні столу | mm | 110-670 | |
| Максимальна відстань від центру шпинделя до поверхні столу під кутом 90° до осі А | mm | 560 | |
| Максимальний діапазон обробки | mm | φ800*560 | |
| Поворотний стіл з осі C
| Діаметр поверхні диска | mm | Φ650 |
| Ширина Т-подібного пазу/напрямного ключа поворотного столу | mm | 14H7/25H7 | |
| Допустиме навантаження | kg | 350 | |
| Тривісна подача | Швидке переміщення по осях X/Y/Z | м/хв | 48/48/48 |
| Швидкість подачі різання | мм/хв | 0-12000 | |
| шпиндель | Технічні характеристики шпинделя (діаметр кріплення/спосіб передачі) | mm | 170/внутрішній прихований |
| Конічний отвір шпинделя | mm | А63 | |
| Максимальна швидкість шпинделя | об/хв | 18000 | |
| Потужність шпиндельного двигуна (безперервна/S3 15%) | kW | 22/26 | |
| Крутний момент шпиндельного двигуна (безперервний/S3 15%) | Нм | 56,8/70 | |
| Журнал інструментів | Місткість магазину інструментів |
| 30Т |
| Час обміну інструменту (ЧЗІ) | s | 4 | |
| Макс. діаметр інструменту | mm | 80/120 | |
| Макс. довжина інструменту | Mm | 300 | |
| Макс. вага інструменту | kg | 8 | |
| Направляюча рейка | Направляюча по осі X (розмір/кількість санчат) | mm | 452 |
| Напрямна по осі Y (розмір/кількість санчат) | 45/2 | ||
| Напрямна по осі Z (розмір/кількість санчат) | 35/2 | ||
|
Три сокири | Тяга лінійного двигуна X (безперервна/максимальна) | N | 3866/10438 |
| Тяга лінійного двигуна Y (безперервна/максимальна) | N | 3866/10438 | |
| Гвинт осі Z | N | 2R40*20 (подвійна різьба) | |
|
П'ять осей | Номінальна/максимальна швидкість осі C | об/хв | 50/90 |
| Номінальний/максимальний крутний момент різання по осі C | Nm | 964/1690 | |
| Точність позиціонування/повторення по осі А | дугова секунда | 10/6 | |
| Точність позиціонування/повторення по осі C | дугова секунда | 8/4 | |
| Точність по трьох осях
| Точність позиціонування | mm | 0,005/300 |
| Повторна точність позиціонування | mm | 0,003/300 | |
| Система змащення
| Місткість мастильного блоку | L | 0,7 |
| Тип змащення |
| Змащення консистентним мастилом | |
| Ріжуча рідина | Місткість резервуара для води | L | 300 |
| Параметри різання насоса |
| 0,32 МПа × 16 л/хв | |
| інші | Потреба в повітрі | кг/км² | ≥6 |
| Швидкість потоку джерела повітря | мм3/хв | ≥0,5 | |
| Ємність блоку живлення | кВА | 45 | |
| Вага машини (комбінована) | t | 17 | |
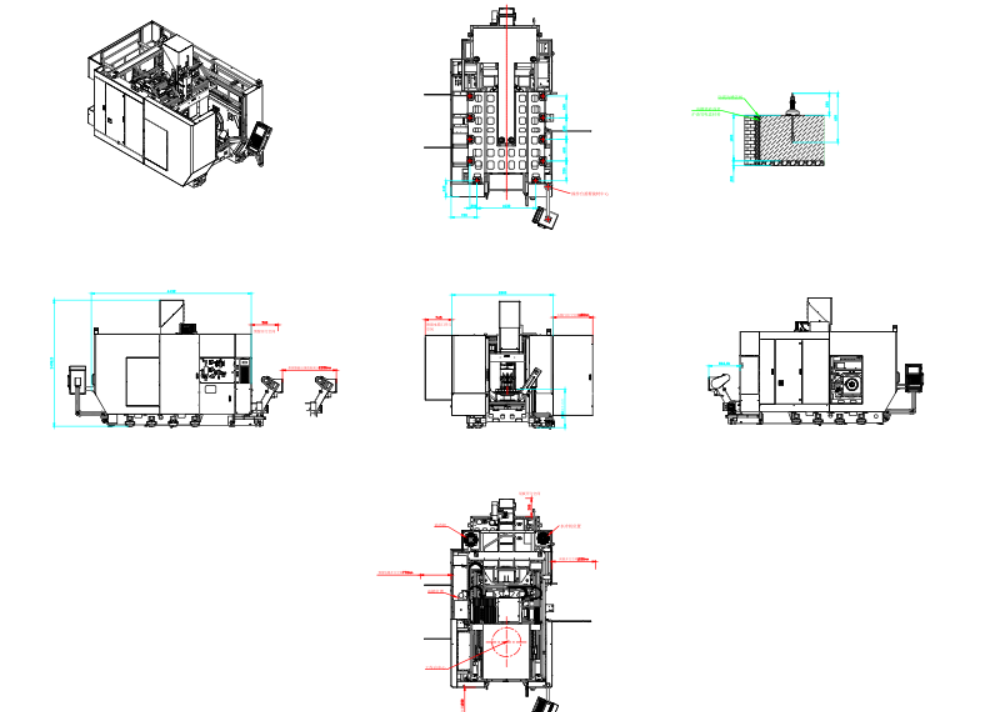
| Розміри (Д×Ш×В) | mm | 2760×5470×3500 | |
3. Стандартна конфігурація
| 序号 | Ім'я |
| 1 | Система Siemens 840D |
| 2 | Функція одночасного торкання |
| 3 | Повністю замкнута система X/Y/Z/A/C |
| 4 | Керування двигуном прямого приводу по осях X/Y/C |
| 5 | Система осьового контролю температури X/Y/C |
| 6 | Система контролю температури шпинделя |
| 7 | Захист шпинделя від перевантаження |
| 8 | Повністю закритий листовий метал |
| 9 | Система захисного блокування дверей |
| 10 | Автоматичні дверцята інструментального магазину |
| 11 | Автоматична система змащення консистентною мастилом |
| 12 | Світлодіодне робоче освітлення |
| 13 | Механічне налаштування інструменту та пристрій для налаштування інструменту (Medron) |
| 14 | Система підйому стружкового конвеєра |
| 15 | Система видування для обробки |
| 16 | Система периферійного обприскування |
| 17 | Система охолодження |
| 18 | Стандартний інструмент та ящик для інструментів |
Категорії продуктів
-

Високожорсткий обробний центр з ЧПК серії VC з...
-

Лінійний напрямний горизонтальної рухомої колони серії HP...
-

Лінійний напрямний горизонтальний рухомий стовпчик серії HT...
-

Чотириколійний важкий верстат з ЧПК серії VS...
-

Обробний центр з ЧПК серії V з високою жорсткістю
-

Двоколійний обробний центр з ЧПК серії X
-

Горизонтальний 5-осьовий обробний центр з ЧПК TKG1600
-

Вертикальний токарний та фрезерний верстат з ЧПУ для композитних...
-

Високошвидкісний обробний центр з ЧПК серії GM
-

Високошвидкісний фрезерний верстат з ЧПК серії GT
-

Двошпиндельний токарний верстат з ЧПК SK32
-

Вертикальний обробний центр з ЧПУ RFTV510 для коліс...