


П'ятиосьовий обробний центр FH135P
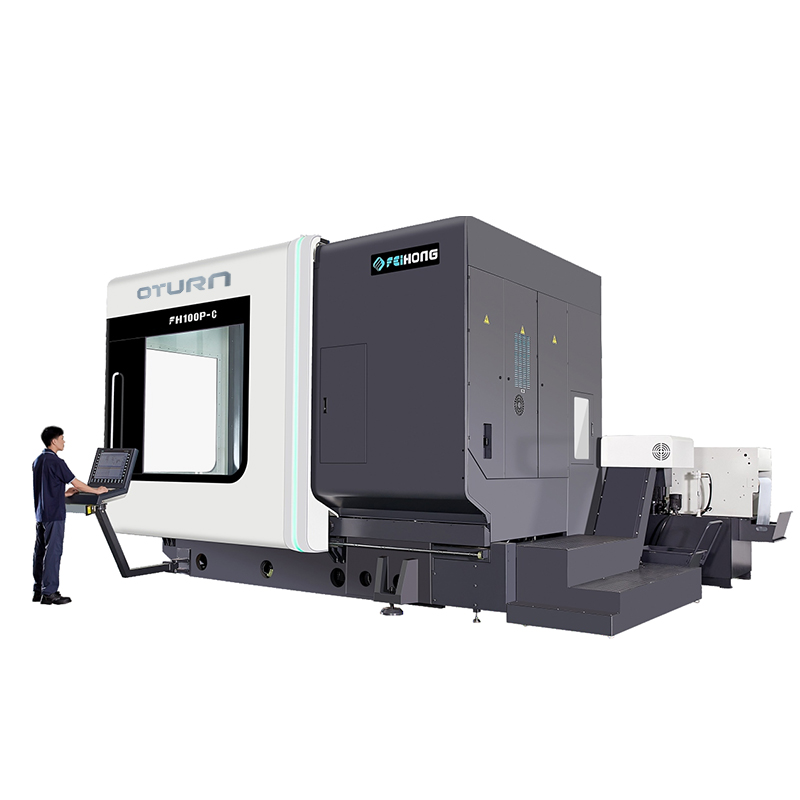
П'ятиосьовийодночаснийобробний центр
Лінійний вісь XYZ з порожнистим охолоджувальним гвинтовим приводом
Коробка передач прямого приводу B\C з обертовим валом DD
Система вимірювання абсолютних значень із повним замкнутим циклом
Основна конфігурація
Таблиця функцій стандартних аксесуарів (будь ласка, зверніться до функції контролера для електричної частини керування)
| No | Елемент | Одиниця | Кількість |
| 1. | Мінеральне лиття основної рами FH | Набір | 1 |
| 2. | Система керування Siemens ONE | Набір | 1 |
| 3. | Дисплей: 21,5-дюймовий сенсорний дисплей | Набір | 1 |
| 4. | П'ятиосьова багатофункціональна поворотна головка FH (вісь B) | Набір | 1 |
| 5. | FH-DGZX-28010/42B2 Фрезерний електричний шпиндель (функція екранованого токарного різання) | PC | 1 |
| 6. | Порожнистий охолоджуваний кульовий гвинт з осями X/Y/Z | ПКС | 3 |
| 7. | Фрезерний поворотний стіл з прямим приводом (вісь C) | Набір | 1 |
| 8. | Абсолютний енкодер RCN8380 осі B 29 біт | PC | 1 |
| 9. | Абсолютний енкодер RCN2580 осі C 28 біт | PC | 1 |
| 10. | Лінійні роликові напрямні INA | Набори | 7 |
| 11. | Система водяного охолодження шпинделя | Набір | 1 |
| 12. | Машинне кільце для розпилення води | Набір | 1 |
| 13. | П'ятиосьовий розпилювач води з півмісяцем, розпилення з півмісяцем | Набір | 1 |
| 14. | Система блокування передніх та бічних робочих дверей безпеки | Набір | 1 |
| 15. | Водонепроникне освітлення робочого контейнера | ПКС | 2 |
| 16. | Гідравлічна станція | Набір | 1 |
| 17. | Центральний централізований пристрій змащення подачі | Набір | 1 |
| 18. | Очищення бічної частини роботи водяним пістолетом та повітряним пістолетом | Набір | 1 |
| 19. | Система різально-охолоджувальної рідини (CTS 25 бар) | Набір | 1 |
| 20. | Повністю закритий захисний листовий метал | Набір | 1 |
| 21. | Операційна коробка | Набір | 1 |
| 22. | Електрична коробка кондиціонера | Набір | 1 |
| 23. | Електронний маховик Siemens | PC | 1 |
| 24. | Ножний вимикач звільнення інструменту шпинделя | PC | 1 |
| 25. | Триколірне світло машини | Набір | 1 |
| 26. | 40 магазинів інструментів HSK-A63 та система керування рухом сервоприводом | Набір | 1 |
| 27. | Тривісна шкала абсолютних значень X/Y/Z | Набори | 3 |
| 28. | Спіральний ролик для стружки та задній конвеєр для стружки, каретка для стружки | Набір | 1 |
| 29. | Інфрачервоний зонд Renishaw OMP60 | Набір | 1 |
| 30. | Блок налаштування інструменту Renishaw NC4F230 | Набір | 1 |
| 31. | Прокладки для рівня фундаменту та фундаментні болти | Набір | 1 |
| 32. | Технічний посібник | Набір | 1 |
Параметр
| Модель | Одиниця | FH135P |
| Подорожі | ||
| Переміщення по осі X | mm | 1450 |
| Переміщення по осі Y | mm | 1450 |
| Переміщення по осі Z | mm | 1000 |
| Відстань від верхівки шпинделя до поверхні робочого столу | mm | 160-1160 |
| Горизонтальна фрезерна головка | mm | 30-1030 |
| Швидкість подачі/швидкого переміщення | м/хв | 40 |
| Сила подачі | KN | 10 |
| Поворотний стіл (вісь C) | ||
| Розмір робочого столу | mm | Ø1400x1300 |
| Макс. навантаження на стіл (фрезерування) | kg | 4000 |
| Макс. швидкість фрезерного столу | об/хв | 50 |
| Мінімальний кут розколу | ° | 0,001 |
| Номінальний крутний момент | Нм | 1330 |
| Максимальний крутний момент | Нм | 2630 |
| Фрезерна головка з ЧПК-поворотом (вісь B) | ||
| Діапазон повороту (0=вертикальний/180=горизонтальний) | ° | -15~180 |
| Швидкий хід та швидкість подачі | об/хв | 50 |
| Мінімальний кут розколу | ° | 0,001 |
| Номінальний крутний момент | Нм | 1050 |
| Максимальний крутний момент | Нм | 2130 |
| Шпиндель | ||
| Швидкість шпинделя | об/хв | 10000 |
| Потужність шпинделя (S1) | Kw | 42/58 |
| Крутний момент шпинделя (S1/S6) | Nm | 215/350 |
| Конус шпинделя |
| HSKA100 |
| Журнал інструментів | ||
| Інтерфейс інструменту |
| HSKA100 |
| Місткість магазину інструментів | ПКС | 40 |
| Максимальний діаметр/довжина/вага інструменту |
| Ø135/300/12 |
| Час зміни інструменту (з інструменту на інструмент) | S | 4 |
| Вимірювальний пристрій | ||
| Інфрачервоний зонд | Renishaw OMP60 | |
| Інструмент виявлення інструменту в робочій зоні обробки | Ренішоу NC4F230 | |
| Точність позиціонування (ISO230-2 та VDI3441) | ||
| Точність позиціонування X/Y/Z | mm | 0,006 |
| Точність повторення позиціонування X/Y/Z | mm | 0,004 |
| Точність позиціонування B/C |
| 8" |
| Точність позиціонування B/C Повторення |
| 4" |
| Контролер ЧПУ | ||
| Система ЧПК |
| Siemens ONE |
Основні характеристики машини | Оптимальна конфігурація жорсткої конструкції
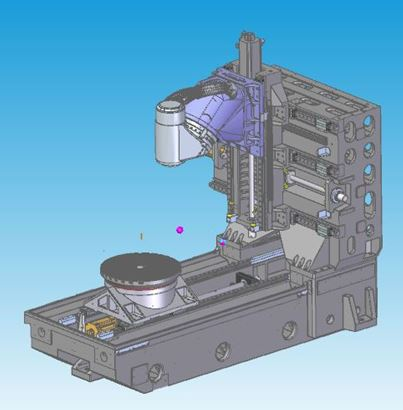
Конструктивні особливості | Найкращий аналіз конструкції механічного лиття дротом
◆Повна термосиметрична ливарна коробчаста коробчаста конструкція з використанням високоякісного чавуну марки Meehanite
◆Загартування та природне старіння для усунення внутрішньої напруги
◆Структурна власна частота вібрації усуває напруження, пов'язані з обробкою матеріалу
◆Конструкція колони великої площі та високої жорсткості на всій стіні може ефективно покращити жорсткість, статичну та динамічну точність
◆Тривісний порожнистий гвинтовий привід для охолодження
Електричний шпиндель
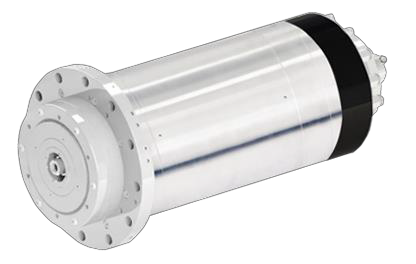
Особливості дизайну
◆ Відповідно до характеристик машини, незалежні дослідження, розробки та виробництво.
◆У моделі FH135P використовується конічний отвір HSK-A100.
◆Використовуйте зовнішню систему охолодження для циркуляційного охолодження, яка може ефективно забезпечити застосування електричного шпинделя.
Фрезерна головка з ЧПК-поворотом (вісь B)
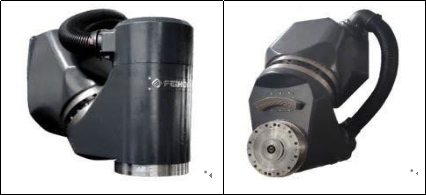
Особливості дизайну
◆Незалежний дизайн та виробництво.
◆Вбудований ланцюговий двигун DD з нульовою передачею та безлюфтовою конструкцією.
◆Високі характеристики розгону.
◆Найкоротший проміжок між кінчиком шпинделя інструменту та точкою опори конструкції забезпечує максимальну жорсткість різання.
◆Збільшений підшипник YRT покращує жорсткість.
◆ Оснащений системою вимірювання абсолютного енкодера обертання HEIDENHAIN серії RCN8380 з повністю замкнутим контуром керування для забезпечення найкращої точності.
◆Конструкція системи охолодження по осі B зменшує теплопередачу.
Поворотний стіл (стіл по осі C)
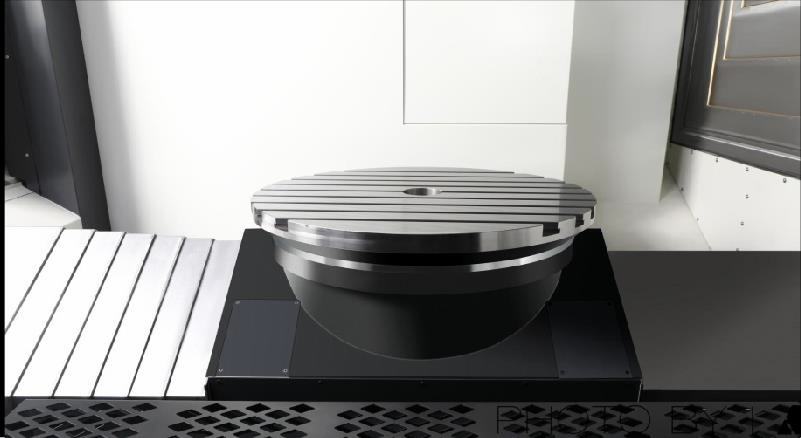
Особливості дизайну
◆Незалежний дизайн та виробництво.
◆Вбудований ланцюговий двигун DD з нульовою передачею та безлюфтовою конструкцією.
◆Високі характеристики реакції прискорення та уповільнення.
◆Збільшений підшипник YRT збільшує жорсткість.
◆Високий номінальний крутний момент, позиціонування та обробка за допомогою позиціонування столу та затискного пристрою
◆ Задовольняє потреби фрезерування, зменшує обсяг обробки заготовок та підвищує точність продукції.
◆Оснащений високоточною вимірювальною системою обертового енкодера HEIDENHAIN, повністю замкнутим циклом керування для забезпечення найкращої точності.
◆Конструкція системи охолодження для зменшення теплопередачі.
Система керування
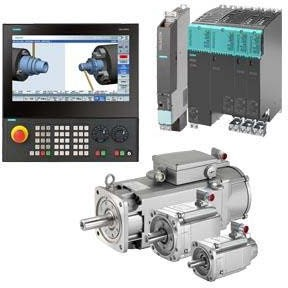
Особливості вибору
◆Виберіть хост керування NCU730.3B для п'ятиосьового зв'язку (див. таблицю функцій для отримання детальної інформації про конфігурацію системи)
◆З функцією RTCP
◆Оберіть привід Siemens S120 з утричі більшою перевантажувальною здатністю та двигун серії 1FT з високими кінематичними характеристиками
◆ Виберіть TCU30.3+ICP427E як інтерактивний хост HMI, IPC має вищу обчислювальну швидкість та більший обсяг пам'яті
Система автоматичної зміни інструментів
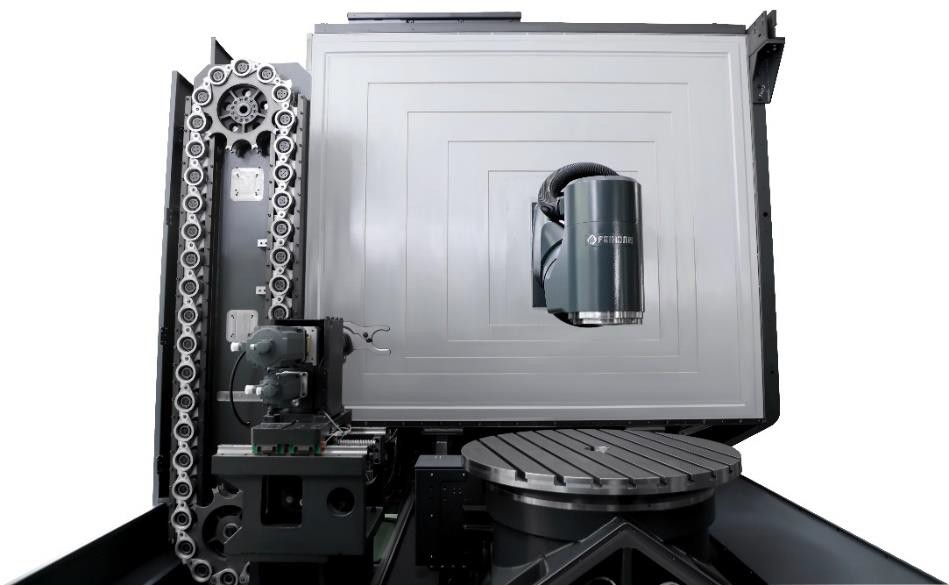
Особливості дизайну
◆ Незалежний дизайн та виробництво.
◆ Вибір інструменту та його зміна використовують серводвигун для керування дією терміналу, що забезпечує більшу стабільність та точність.
◆У поєднанні з функцією керування інструментами Siemens ONE, ефективніше керування інструментами.
Підйомний налагоджувач інструментів
Особливості дизайну
◆Оснащений налаштовувачем інструменту Ransishaw NC4F230R з підвищеною точністю.
◆Автоматичне налаштування інструменту на верстаті, автоматичне оновлення компенсації інструменту.
◆ Пристрій для налаштування інструменту можна піднімати та опускати, щоб заощадити місце на оброблюваній поверхні.
◆Повністю герметична конструкція з листового металу для захисту налагоджувача інструменту від пошкодження водою та залізними тирсою під час обробки.
Інфрачервоний зонд
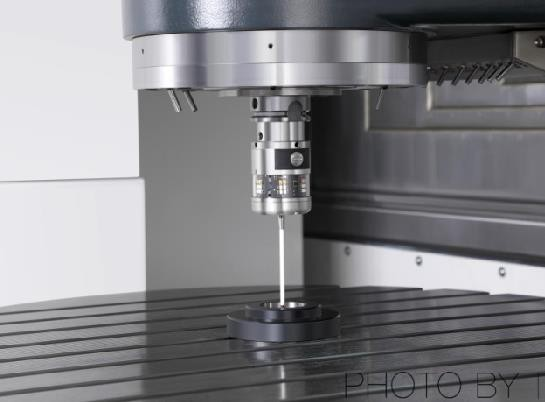
Особливості дизайну
◆Оснащений інфрачервоним зондом Renishaw OMP60.
◆Вирівнювання та перевірка розмірів заготовок на верстаті можуть зменшити помилки ручного контролю та підвищити точність продукції та ефективність обробки.
◆90% економії часу на допомогу на борту.
Зовнішній вигляд
Конструкція кришки п'ятиосьового обробного центру серії FH відповідає суворим стандартам безпеки CE. Повністю щільний листовий метал запобігає випадковому потраплянню оператора в робочу зону під час обробки, а також запобігає використанню рідини для різання під високим тиском або стружки з верстата, за винятком попереджувальної таблички. Дверцята керування також оснащені запобіжним вимикачем для запобігання нещасним випадкам під час роботи або технічного обслуговування. А також мають велике оглядове вікно, що зручно для оператора для розуміння роботи та обробки верстата.
Прибирання
Використовуйте телескопічну кришку та захисний металевий лист, щоб захистити стружку, що утворюється під час роботи, уникнути бризок від різання та пошкодження інших механізмів.
Освітлення
Робоча зона оснащена двома світлодіодними лампами, а освітленість яких підтримується на рівні понад 800 LUX, забезпечуючи оператору відповідне яскраве робоче середовище.
Працездатність
Робоча сторона оснащена розсувними дверима роздільного типу, що забезпечує великий простір для відкриття, що дозволяє вільно завантажувати та розвантажувати заготовку з трьох напрямків за допомогою крана.
Категорії продуктів
-

Високожорсткий обробний центр з ЧПК серії VC з...
-

Лінійний напрямний горизонтальної рухомої колони серії HP...
-

Лінійний напрямний горизонтальний рухомий стовпчик серії HT...
-

Чотириколійний важкий верстат з ЧПК серії VS...
-

Обробний центр з ЧПК серії V з високою жорсткістю
-

Двоколійний обробний центр з ЧПК серії X
-

Горизонтальний 5-осьовий обробний центр з ЧПК TKG1600
-

Вертикальний токарний та фрезерний верстат з ЧПУ для композитних...
-

Високошвидкісний обробний центр з ЧПК серії GM
-

Високошвидкісний фрезерний верстат з ЧПК серії GT
-

Двошпиндельний токарний верстат з ЧПК SK32
-

Вертикальний обробний центр з ЧПУ RFTV510 для коліс...