


5-осьовий портальний обробний центр серії GT


Особливості
Тривісний верстат використовує роликові напрямні рейки всесвітньо відомих брендів, які мають високу жорсткість та відмінну динамічну точність; тривісна трансмісія використовує кульковий гвинт великого діаметра тайванського виробництва, який має компактну структуру, плавний рух, низьке теплове подовження та високу точність. Гвинтова опора утворює стабільну механічну систему передачі високої жорсткості; високоточний шпиндель може забезпечити постійне та надійне змащування підшипників шпинделя; стандартна система охолодження шпинделя маслом підтримує шпиндель у стабільному робочому стані протягом тривалого часу. Основні компоненти 5-осьового портального обробного центру, включаючи основу, робочий стіл, колону, корпус шпинделя та сідло, аналізуються за допомогою методу скінченних елементів FEA, який характеризується оптимізацією конструкції, легким механізмом та високою жорсткістю.
Відстань між центром шпинделя та поверхнею напрямної рейки невелика, а крутний момент перевороту невеликий, що покращує стабільність обробки. Використання формованих піщаних форм з високоміцного та високоякісного чавуну з повним процесом термічної обробки для усунення залишкових напружень, а контактна поверхня проходить точну програму ручного шабрування, що забезпечує оптимальну структурну жорсткість усього портального обробного центру з ЧПК. Кілька лінійок продуктів з повними специфікаціями, поєднані з високоеластичною автоматизованою бібліотекою змінних головок та вертикальною та горизонтальною системами зміни інструменту, забезпечують автоматизовану, ефективну та високопродуктивну обробку. Модульна конструкція шпинделя забезпечує різні характеристики різання та відповідає різноманітним потребам обробки. Вісь Y використовує лінійну ковзну рейку роликового типу надвисокої жорсткості, яка поєднує високу жорсткість різання твердої рейки зі швидким рухом та низьким зносом лінійної ковзної рейки, значно покращуючи жорсткість та контроль.
Технічні характеристики
| Елемент | Одиниця | GT-2720-5X | GT-3022-5X | GT-4022-5X | GT-4025-5X | GT-6025-5X |
| Поїздка X/Y/Z | mm | 2700/2000/900 | 3000/2200/1000 | 4000/2200/1000 | 4000/2500/1000 | 6000/2500/1000 |
| Вісь | ° | 110 | ±110 | ±110 | ±110 | ±110 |
| Вісь C | ° | 270 | ±270 | ±270 | ±270 | ±270 |
| Розмір робочого столу | mm | 2800×1600 | 3200×2000 | 4200×2000 | 4200×2200 | 6200×2200 |
| Максимальне навантаження на робочий стіл | кг/м² | 10000 (середнє навантаження) | 12000 (середнє навантаження) | 15000 (середнє навантаження) | 18000 (середнє навантаження) | 20000 (середнє навантаження) |
| Відстань від верхівки шпинделя до робочого столу | mm | 350-1250 | 350-1350 | 350-1350 | 350-1350 | 350-1350 |
| Відстань між двома колонами | mm | 2000 рік | 2200 | 2200 | 2500 | 2500 |
| Конус шпинделя | / | HSK-A63 | HSK-A63 | HSK-A63 | HSK-A63, | HSK-A63 |
| Швидкість шпинделя | / | 18000 | 18000 | 18000 | 18000 | 18000 |
| Потужність шпинделя | kw | 30/38 | 30/38 | 30/38 | 30/38 | 30/38 |
| Швидка подача GOO | мм/хв | 15000/15000/15000 | 15000/15000/15000 | 15000/15000/15000 | 15000/15000/15000 | 15000/15000/15000 |
| Подача різання G01 | мм/хв | 1-10000 | 1-10000 | 1-10000 | 1-10000 | 1-10000 |
| Вага машини | kg | 38500 | 42000 | 45000 | 48000 | 55000 |
| Ємність рідини для різання | L | 400 | 500 | 500 | 500 | 500 |
| Місткість бака для мастила | L | 4 | 4 | 4 | 4 | 4 |
| Потреба в електроенергії | кВА | 50 | 60 | 80 | 60 | 80 |
| Вимоги до тиску повітря | кг/см² | 5-8 | 5-8 | 5-8 | 5-8 | 5-8 |
| Форма журналу інструментів | / | Тип парасольки/ | Тип парасольки/ | Тип парасольки/ | Тип парасольки/ | Тип парасольки/ |
| Технічні характеристики інструментального магазину | / | HSK-A63, | HSK-A63, | HSK-A63, | HSK-A63, | HSK-A63 |
| Місткість магазину інструментів | / | 24,Опційний:40/60 | 24,Опційний:40/60 | 24,Опційний:40/60 | 24,Опційний:40/60 | 24,Опційний:40/60 |
| Макс. розмір інструменту (діаметр/довжина) | mm | φ78/300 | φ78/300 | φ78/300 | φ78/300 | φ78/300 |
| Макс. вага інструменту | kg | 8(ОП:18) | 8(ОП:18) | 8(ОП:18) | 8(ОП:18) | 8(ОП:18) |
| Точність позиціонування | mm | 0,008/300 | 0,008/300 | 0,008/300 | 0,008/300 | 0,008/300 |
| Повторна точність позиціонування | mm | 0,005/300 | 0,005/300 | 0,005/300 | 0,005/300 | 0,005/300 |
| Розмір машини | mm | 7200*4000*4300 | 8400*3800*4300 | 10600*3800*4300 | 10600*4400*4300 | 15600*4400*4300 |
| Найкоротший час зміни інструменту (TT) | s | 1,55 | 1,55 | 1,55 | 1,55 | 1,55 |
Вступ до конфігурації
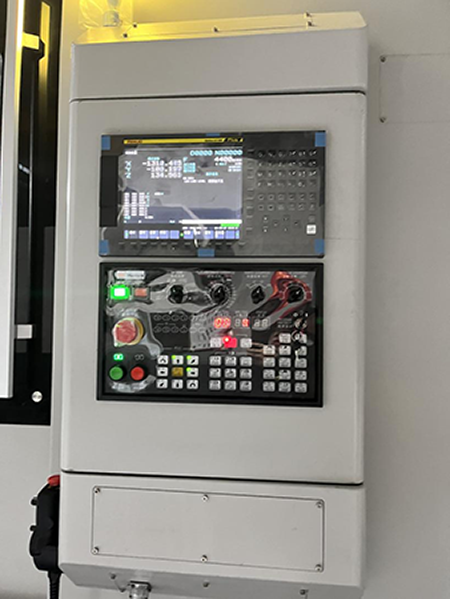
(1)FANUC Експлуатація
Панель має інтуїтивно зрозумілу та точну поверхню, легкою в експлуатації.
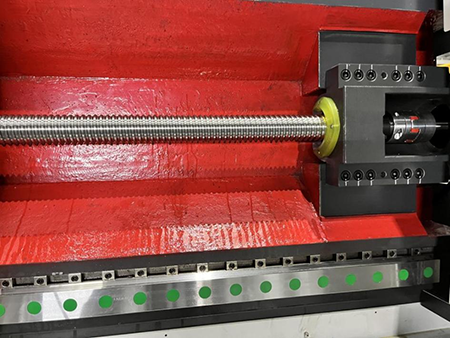
(2)Лінійний напрямний
Лінійні напрямні 5-осьового фрезерного верстата з ЧПК-порталом мають нульовий зазор, рівномірну текстуру поверхні та вищу точність позиціонування.
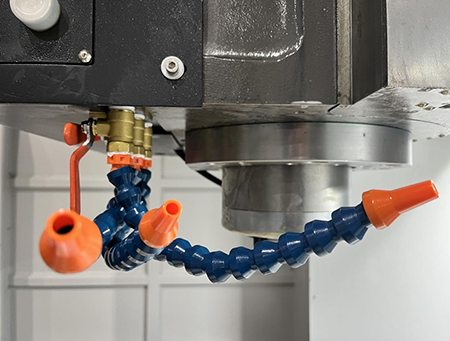
(3)Sштифт
Шпинделі A2-6/A2-8/A2-11/A2-15 можна вибрати відповідно до різнихмоделі.
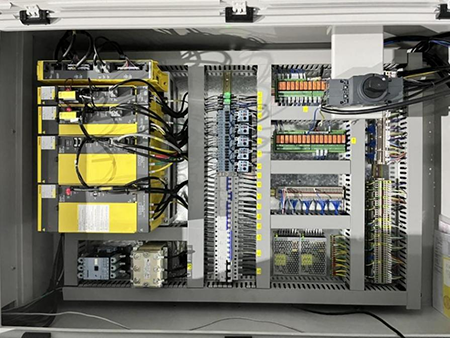
(4)Електрична шафа
Керуйте різними рухами портального обробного центру з ЧПК та моніторьте їхтой/та/теробочий стан.
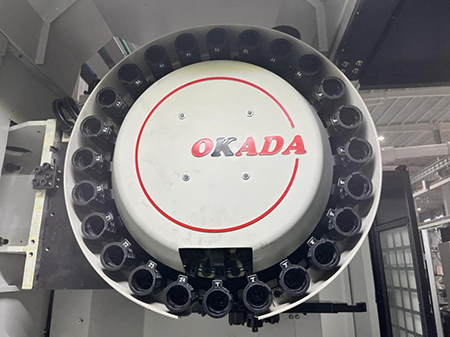
(5)Журнал інструментів
Значно скорочує час обробки та зменшує час зміни інструменту.
Тривісний верстат використовує роликові напрямні рейки всесвітньо відомих брендів, які мають високу жорсткість та відмінну динамічну точність; тривісна трансмісія використовує кульковий гвинт великого діаметра тайванського виробництва, який має компактну структуру, плавний рух, низьке теплове подовження та високу точність. Гвинтова опора утворює стабільну механічну систему передачі високої жорсткості; високоточний шпиндель може забезпечити постійне та надійне змащування підшипників шпинделя; стандартна система охолодження шпинделя маслом підтримує шпиндель у стабільному робочому стані протягом тривалого часу. Основні компоненти верстата, включаючи основу, робочий стіл, колону, корпус шпинделя та сідло, аналізуються за допомогою методу скінченних елементів FEA, який характеризується оптимізацією конструкції, легким механізмом та високою жорсткістю.
Відстань між центром шпинделя та поверхнею направляючої рейки невелика, а крутний момент перевороту невеликий, що покращує стабільність обробки. Використання формованого піщаного лиття з високоміцного та високоякісного чавуну з повним процесом термічної обробки для усунення залишкових напружень, а контактна поверхня проходить точну програму ручного шабрування, що забезпечує оптимальну структурну жорсткість всієї машини, забезпечуючи оптимальну структурну жорсткість всієї машини. Кілька лінійок продуктів з повними специфікаціями, поєднані з високоеластичною автоматизованою бібліотекою змінних головок та вертикальною та горизонтальною системою зміни інструменту, забезпечують автоматизовану, ефективну та високопродуктивну обробку. Модульна конструкція шпинделя забезпечує різні характеристики різання та відповідає різноманітним потребам обробки. Вісь Y використовує лінійну ковзну рейку роликового типу надвисокої жорсткості, яка поєднує високу жорсткість різання твердої рейки зі швидким рухом та низьким зносом лінійної ковзної рейки, значно покращуючи жорсткість та контроль.
| Елемент | Одиниця | GT-2720-5X | GT-3022-5X | GT-4022-5X | GT-4025-5X | GT-6025-5X |
| Поїздка X/Y/Z | mm | 2700/2000/900 | 3000/2200/1000 | 4000/2200/1000 | 4000/2500/1000 | 6000/2500/1000 |
| Вісь | ° | 110 | ±110 | ±110 | ±110 | ±110 |
| Вісь C | ° | 270 | ±270 | ±270 | ±270 | ±270 |
| Розмір робочого столу | mm | 2800×1600 | 3200×2000 | 4200×2000 | 4200×2200 | 6200×2200 |
| Максимальне навантаження на робочий стіл | кг/м² | 10000 (середнє навантаження) | 12000 (середнє навантаження) | 15000 (середнє навантаження) | 18000 (середнє навантаження) | 20000 (середнє навантаження) |
| Відстань від верхівки шпинделя до робочого столу | mm | 350-1250 | 350-1350 | 350-1350 | 350-1350 | 350-1350 |
| Відстань між двома колонами | mm | 2000 рік | 2200 | 2200 | 2500 | 2500 |
| Конус шпинделя | / | HSK-A63 | HSK-A63 | HSK-A63 | HSK-A63, | HSK-A63 |
| Швидкість шпинделя | / | 18000 | 18000 | 18000 | 18000 | 18000 |
| Потужність шпинделя | kw | 30/38 | 30/38 | 30/38 | 30/38 | 30/38 |
| Швидка подача GOO | мм/хв | 15000/15000/15000 | 15000/15000/15000 | 15000/15000/15000 | 15000/15000/15000 | 15000/15000/15000 |
| Подача різання G01 | мм/хв | 1-10000 | 1-10000 | 1-10000 | 1-10000 | 1-10000 |
| Вага машини | kg | 38500 | 42000 | 45000 | 48000 | 55000 |
| Ємність рідини для різання | L | 400 | 500 | 500 | 500 | 500 |
| Місткість бака для мастила | L | 4 | 4 | 4 | 4 | 4 |
| Потреба в електроенергії | кВА | 50 | 60 | 80 | 60 | 80 |
| Вимоги до тиску повітря | кг/см² | 5-8 | 5-8 | 5-8 | 5-8 | 5-8 |
| Форма журналу інструментів | / | Тип парасольки/ | Тип парасольки/ | Тип парасольки/ | Тип парасольки/ | Тип парасольки/ |
| Технічні характеристики інструментального магазину | / | HSK-A63, | HSK-A63, | HSK-A63, | HSK-A63, | HSK-A63 |
| Місткість магазину інструментів | / | 24, Додатково: 40/60 | 24, Додатково: 40/60 | 24, Додатково: 40/60 | 24, Додатково: 40/60 | 24, Додатково: 40/60 |
| Макс. розмір інструменту (діаметр/довжина) | mm | φ78/300 | φ78/300 | φ78/300 | φ78/300 | φ78/300 |
| Макс. вага інструменту | kg | 8(ОП:18) | 8(ОП:18) | 8(ОП:18) | 8(ОП:18) | 8(ОП:18) |
| Точність позиціонування | mm | 0,008/300 | 0,008/300 | 0,008/300 | 0,008/300 | 0,008/300 |
| Повторна точність позиціонування | mm | 0,005/300 | 0,005/300 | 0,005/300 | 0,005/300 | 0,005/300 |
| Розмір машини | mm | 7200*4000*4300 | 8400*3800*4300 | 10600*3800*4300 | 10600*4400*4300 | 15600*4400*4300 |
| Найкоротший час зміни інструменту (TT) | s | 1,55 | 1,55 | 1,55 | 1,55 | 1,55 |
Категорії продуктів
-

Високожорсткий обробний центр з ЧПК серії VC з...
-

Лінійний напрямний горизонтальної рухомої колони серії HP...
-

Лінійний напрямний горизонтальний рухомий стовпчик серії HT...
-

Чотириколійний важкий верстат з ЧПК серії VS...
-

Обробний центр з ЧПК серії V з високою жорсткістю
-

Двоколійний обробний центр з ЧПК серії X
-

Горизонтальний 5-осьовий обробний центр з ЧПК TKG1600
-

Вертикальний токарний та фрезерний верстат з ЧПУ для композитних...
-

Високошвидкісний обробний центр з ЧПК серії GM
-

Високошвидкісний фрезерний верстат з ЧПК серії GT
-

Двошпиндельний токарний верстат з ЧПК SK32
-

Вертикальний обробний центр з ЧПУ RFTV510 для коліс...