


5-осьовий горизонтальний обробний центр з ЧПК з двома піддонами CP800
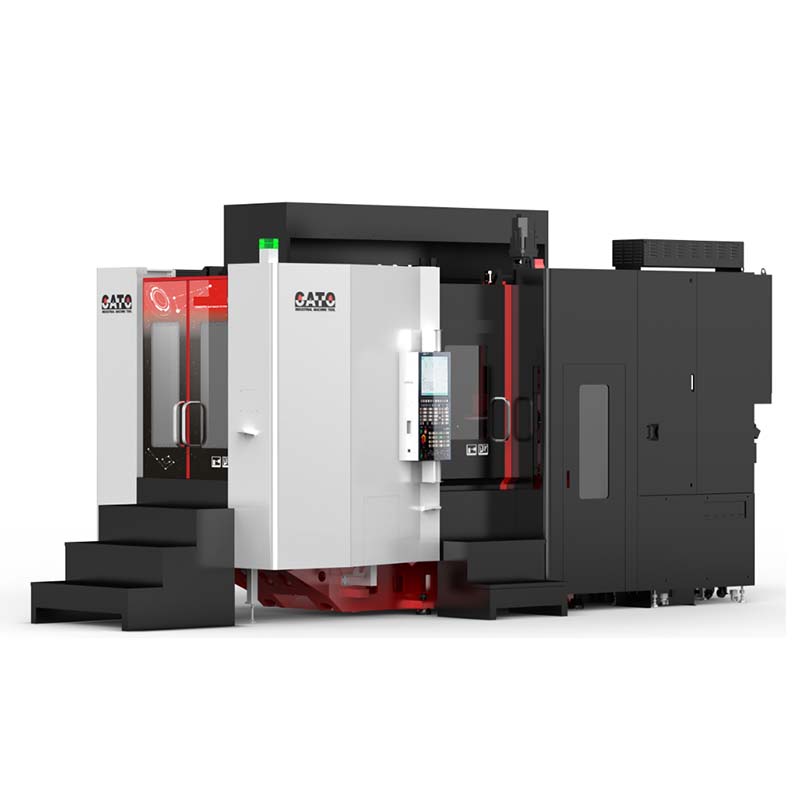
1. Особливості
Високошвидкісний, високопродуктивний та прецизійний горизонтальний п'ятиосьовий обробний центр CP800T2, розроблений компанією CATO, характеризується високою жорсткістю, високою точністю та високою ефективністю обробки. Використана цільна основа, а позитивна Т-подібна конструкція верхніх та нижніх напрямних основи забезпечує високу жорсткість верстата; весь верстат проходить метод скінченних елементів, що гарантує відсутність вібрації верстата під час високошвидкісного руху та найкращу довгострокову стабільність роботи всього верстата.
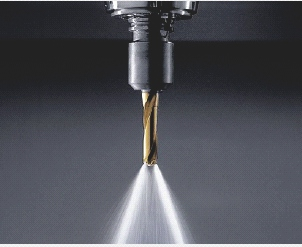
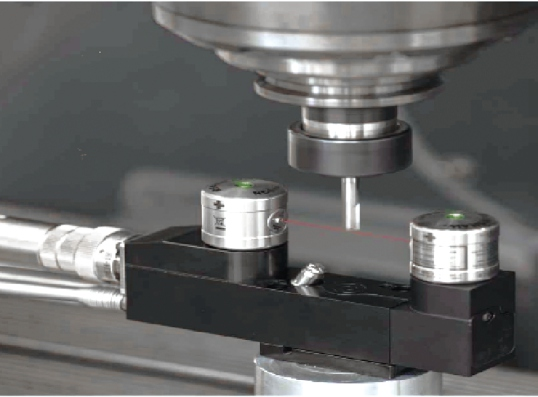
Завдяки впровадженню передових технологій, таких як технологія високошвидкісного шпинделя, технологія високошвидкісної подачі, технологія високошвидкісної зміни інструменту та технологія високошвидкісної системи ЧПК, час обробки значно скорочується, ефективність обробки підвищується та задовольняються різні виробничі потреби. Тривісне швидке переміщення становить 60 м/хв, а високошвидкісний та висококрутний електричний шпиндель зменшує час розгону та уповільнення шпинделя. Ці показники значно скорочують час простою та підвищують ефективність обробки; гвинт/підшипник/шпиндель/поворотна головка DD оснащені системою контролю температури, що гарантує відмінний тепловий баланс обладнання та значно підвищує точність і стабільність його роботи.
Використання системи Siemens 840D, 19-дюймового надвеликого РК-дисплея, динамічного графічного відображення траєкторії інструменту, інтелектуального дисплея попереджень, самодіагностики та інших функцій робить використання та обслуговування верстата зручнішим та швидшим; метод високошвидкісного зв'язку через шину значно покращує обробку даних системою ЧПУ. Можливості та продуктивність керування сприяють швидкій та ефективній передачі та онлайн-обробці програм великої ємності.
2. Параметр
| Елемент | Одиниця | CП800Т2 | |
| Подорожі | Хід осей X/Y/Z | mm | 800 x 800 x 750 |
| Переміщення по осі B | ° | -30~120 | |
| Переміщення по осі C | ° | 360 | |
| Відстань від центру шпинделя до стільниці (вісь B 90 градусів по горизонталі) | mm | 160~910 | |
| Відстань від торця шпинделя до верхньої частини столу (вісь B, 0 градусів по вертикалі) | mm | -83~667 | |
| Відстань від торця шпинделя до центру робочого столу (вісь B 90 градусів по горизонталі) | mm | -135~665 | |
| Відстань від центру шпинделя до центру столу (вісь B 0° вертикально) | mm | 108~908 | |
| Максимальний діапазон обробки | mm | Φ 720 x 910 | |
| Подача 3-х осей | Швидкий рух по осях X/Y/Z | м/хв | 60/60/60 |
| Швидкість подачі різання | мм/хв | 0-24000 | |
| Поворотний стіл (вісь C) | Поворотний стіл | шт. | 2 |
| Діаметр диска | mm | 500*500 | |
| допустиме навантаження | Kg | 500 | |
| максимальна швидкість обертання | Об/хв | 40 | |
| Точність позиціонування/повторення | дуга.сек | 15 / 10 | |
| Вісь B | Максимальна швидкість обертання | Об/хв | 60 |
| Точність позиціонування/повторення | дуга.сек | 8 / 4 | |
| Шпиндель | Специфікація шпинделя (діаметр монтажу/спосіб передачі) | mm | 190 / Вбудований |
| Конус шпинделя | м/хв | А63 | |
| Макс. швидкість шпинделя | mm | 18000 | |
| Потужність двигуна шпинделя | Kw | 30/35 | |
| Крутний момент шпиндельного двигуна | Нм | 72/85 | |
| Інструмент | Місткість магазину інструментів |
| 40 Т |
| Час зміни інструментів (TT) | s | 7 | |
| Максимальний діаметр інструменту (Повний інструмент / Суміжний порожній інструмент) | mm | 80/150 | |
| Макс. довжина інструменту | mm | 450 | |
| Макс. вага інструменту | Kg | 8 | |
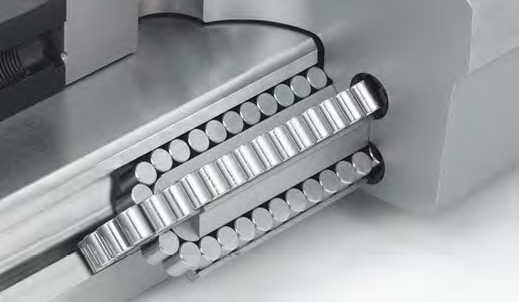
| Путівник | Направляюча по осі X (розмір/кількість слайдів) |
| 45/2 (Ролик) |
| Направляюча по осі Y (розмір/кількість слайдів) |
| 45/3 (Ролик) | |
| Направляюча по осі Z (розмір/кількість слайдів) |
| 45/2 (Ролик) | |
| Три вісь спосіб передавання | Ходовий гвинт осі X | N | 2R 40 x 20 |
| Ходовий гвинт осі Y | N | 2R 40 x 20 | |
| Ходовий гвинт осі Z | N | 2R 40 x 20 | |
| Точність по трьох осях | Точність позиціонування | mm | 0,005 / 300 |
| Повторна точність позиціонування | mm | 0,003 / 300 | |
| Система змащення | Місткість мастильного блоку | L | 0,7 |
| Тип змащення |
| Змащення консистентним мастилом | |
| Інші | Потреба в повітрі | кг/см2 | ≥ 6 |
| Потік джерела повітря | mm3/хв | ≥ 0,5 | |
| Вага | T | 11 | |
3. Конфігурація підставки
| NO. | Ім'я |
| 1 | Сіменс 840D① Відмінна вигнута поверхня;②Пакет для п'ятиосьового фрезерування; ③ П'ятиосьова карта; ④ Запобігання падінню осі B; Передача даних через USB та Ethernet |
| 2 | Функція одночасного торкання |
| 3 | Система охолодження порожнистих гвинтів X/Y/Z |
| 4 | Система контролю температури шпинделя/осі B |
| 5 | Захист шпинделя від перевантаження |
| 6 | Подвійний обмінний робочий стіл APC |
| 7 | Гідравлічна гальмівна система осі B/C |
| 8 | Повністю закритий листовий метал |
| 9 | Система замків захисних дверей |
| 10 | Автоматичні дверцята магазину інструментів |
| 11 | Автоматична система змащення консистентною мастилом |
| 12 | Світлодіодне робоче освітлення |
| 13 | Різання гвинтів з обох боків |
| 14 | Система видалення скребка підйомного барабана |
| 15 | Система об'ємного спринклера |
| 16 | система охолодження |
| 17 | CTS (2 МПА) |
| 18 | Стандартні інструменти та ящики для інструментів |
| Стандартні інструменти та ящики для інструментів |
Категорії продуктів
-

Високожорсткий обробний центр з ЧПК серії VC з...
-

Лінійний напрямний горизонтальної рухомої колони серії HP...
-

Лінійний напрямний горизонтальний рухомий стовпчик серії HT...
-

Чотириколійний важкий верстат з ЧПК серії VS...
-

Обробний центр з ЧПК серії V з високою жорсткістю
-

Двоколійний обробний центр з ЧПК серії X
-

Горизонтальний 5-осьовий обробний центр з ЧПК TKG1600
-

Вертикальний токарний та фрезерний верстат з ЧПУ для композитних...
-

Високошвидкісний обробний центр з ЧПК серії GM
-

Високошвидкісний фрезерний верстат з ЧПК серії GT
-

Двошпиндельний токарний верстат з ЧПК SK32
-

Вертикальний обробний центр з ЧПУ RFTV510 для коліс...