


Фрезерний верстат з протилежним розташуванням головок BOSM-4014
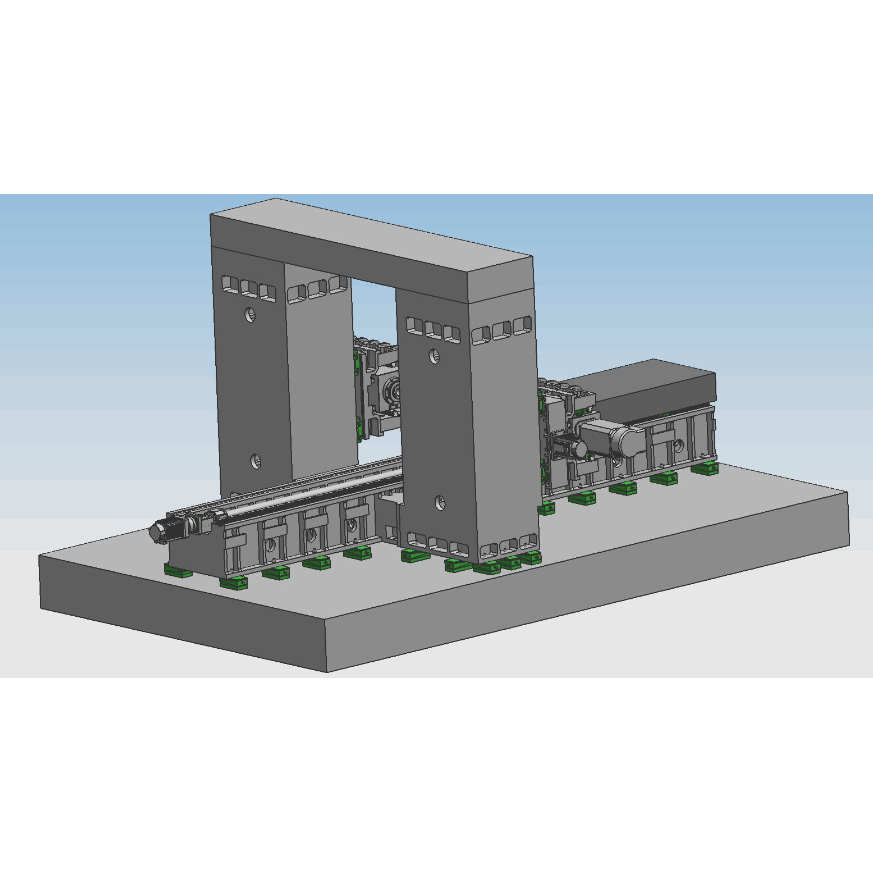
1. Використання машини:
Розточувально-фрезерний верстат BOSM-6000* 1000 з фіксованою балкою та портальним ЧПК, двоколонним розташуванням головок, є спеціалізованим верстатом для обробки стріл/ручок екскаваторів. Він забезпечує швидку обробку заготовки, її можна свердлити, фрезерувати та розточувати в межах ефективного діапазону ходу, заготовку можна обробляти на місці за один раз (без потреби у вторинному затисканні), швидкість завантаження та розвантаження висока, швидкість позиціонування висока, а точність обробки висока. Висока ефективність обробки.
2.Машина структураособливості:
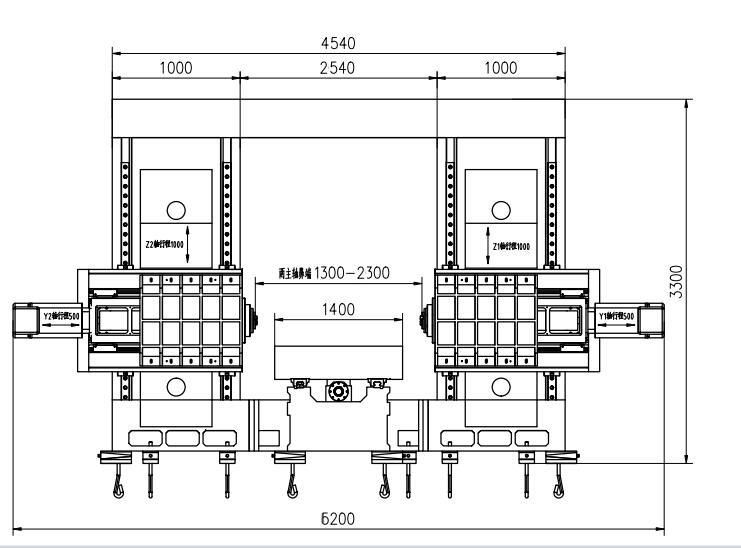
Основні компоненти верстата: станина, верстак, ліва та права колони, балки, з'єднувальні балки порталу, сідла, поршні тощо. Великі деталі виготовлені з піщано-смоляного лиття, високоякісного сірого чавуну 250, відпаленого в гарячій піщаній шахті → вібраційне старіння → термічна обробка. Відпал у печі → вібраційне старіння → чорнова обробка → вібраційне старіння → гарячий відпал у печі → вібраційне старіння → чистова обробка. Це повністю усуває негативні напруження деталей та підтримує стабільну продуктивність деталей. Нерухома станина, ліва та права колони, портал та верстак рухаються; вони виконують функції фрезерування, розточування, свердління, зенкування, нарізання різьби тощо. Метод охолодження інструменту - зовнішнє. Верстат має 5 осей подачі, які можуть реалізувати 4-осьовий механізм з'єднання та 5-осьовий односторонній механізм. Є 2 приводні головки. Осі верстата та приводної головки показані на малюнку нижче.


2.1.Основна структура осьової передачі подавальної частини
2.1.1.Вісь X:Робочий стіл здійснює зворотно-поступальний рух убік вздовж напрямної рейки нерухомого ліжка.
Привід по осі X 1: серводвигун змінного струму та високоточний планетарний редуктор приводять у рух кульковим гвинтом для забезпечення лінійного руху робочого столу по осі X.
Форма направляючої рейки: укладіть дві високоміцні прецизійні лінійні направляючі рейки.
2.1.2 Вісь Z1:Силова головка та сідло встановлені вертикально на передній стороні колони та здійснюють зворотно-поступальний рух вгору та вниз вздовж напрямної рейки колони.
Передача по осі Z1: серводвигун змінного струму та синхронне колесо використовуються для приводу кульового гвинта, що забезпечує привід сідла для реалізації лінійного руху по осі Z.
2.1.3 Вісь Z2:Силова головка та сідло встановлені вертикально на передній стороні колони та здійснюють зворотно-поступальний рух вгору та вниз вздовж напрямної рейки колони.
Передача по осі Z2: серводвигун змінного струму та синхронне колесо використовуються для приводу кульового гвинта, що забезпечує привід сідла для реалізації лінійного руху по осі Z.
2.1.4 Вісь Y1:Сідло головки блоку циліндрів встановлено вертикально на передній стороні правої колони та здійснює зворотно-поступальний рух вліво та вправо вздовж напрямної рейки колони.
Передача по осі Y1: серводвигун змінного струму та високоточний планетарний редуктор використовуються для приводу плунжера, який рухається через кульовий гвинт, забезпечуючи лінійний рух по осі Y1.
2.1.5 Вісь Y2:Сідло головки блоку циліндрів вертикально встановлено на передній стороні правої колони та здійснює зворотно-поступальний рух вліво та вправо вздовж напрямної рейки колони.
Передача по осі Y2: серводвигун змінного струму та високоточний планетарний редуктор використовуються для приводу плунжера, який рухається через кульовий гвинт, забезпечуючи лінійний рух по осі Y2.
2.2.Напрямок руху силової головки свердлильної та фрезерної обробки (включаючи силову головку 1 та 2) має квадратну конструкцію плунжера, найсучасніший метод комбінованої дротяно-твердої напрямної рейки. Жорстка рейка оточена міцною опорою, 4 пари лінійних роликових напрямних рейок направляються, а привід використовує серводвигун змінного струму. Привід здійснюється за допомогою синхронного ременя (i=2) та прецизійної кульково-гвинтової передачі. Силова головка використовує серводвигун для уповільнення за допомогою синхронного ременя та синхронного колеса, керованих надміцною парою прецизійних напрямних рейок, та обертання вертикальної кульково-гвинтової г ... Коли кінець свердла залишає заготовку та досягає встановленого положення, робочий стіл переміщується до наступного отвору для реалізації автоматичної циркуляції. Силова головка використовує комбінацію дроту та твердої рейки, що не тільки забезпечує швидкість роботи обладнання, але й значно підвищує його жорсткість. Вона також може реалізовувати функції свердління глухих отворів, фрезерування, зняття фасок, стружколамання, автоматичного видалення стружки тощо, що підвищує продуктивність праці.

(ліва головка живлення)
2.3. Видалення стружки та охолодження
З обох боків під робочим столом встановлені спіральні та плоскі ланцюгові конвеєри для стружки, а стружка може автоматично виводитися на кінець конвеєра через два рівні спіральних та ланцюгових пластин для реалізації цивілізованого виробництва. У баку охолоджувальної рідини конвеєра для стружки є охолоджувальний насос, який може використовуватися для зовнішнього охолодження інструменту, щоб забезпечити продуктивність свердління та термін служби свердла, а охолоджувальну рідину можна використовувати повторно.
3.Повністю цифрова система числового керування:
3.1.Завдяки функції стружколамання, час стружколамання та цикл стружколамання можна встановити на інтерфейсі "людина-машина".
3.2.За допомогою функції підйому інструменту висоту підйому інструменту можна встановити на інтерфейсі людина-машина. Коли свердло досягає цієї висоти, свердло швидко піднімається до верхньої частини заготовки, а потім стружка викидається, а потім швидко переміщується до поверхні свердла та автоматично перетворюється на робочу поверхню.
3.3.Централізований пульт керування та портативний пристрій оснащені системою числового керування, USB-інтерфейсом та рідкокристалічним РК-дисплеєм. Для полегшення програмування, зберігання, відображення та зв'язку інтерфейс керування має такі функції, як діалог "людина-машина", компенсація помилок та автоматична сигналізація.
3.4.Обладнання має функцію попереднього перегляду та повторної перевірки положення отвору перед обробкою, і ця операція дуже зручна.
4Автоматичне змащення
Пари лінійних напрямних рейок прецизійних верстатів, пари прецизійних кулькових гвинтів та інші високоточні пари рухів оснащені автоматичними системами змащування. Автоматичний мастильний насос подає масло під тиском, а оливна камера кількісного мастила надходить у масло. Після заповнення масляної камери маслом, коли тиск у системі підвищується до 1,4-1,75 МПа, реле тиску в системі замикається, насос зупиняється, а розвантажувальний клапан одночасно розвантажується. Коли тиск масла в системі падає нижче 0,2 МПа, кількісний мастило починає заповнювати точку змащування та завершує одне заповнення маслом. Завдяки точній подачі масла кількісним масляним інжектором та виявленню тиску в системі, подача масла є надійною, що забезпечує наявність масляної плівки на поверхні кожної кінематичної пари, зменшуючи тертя та знос, а також запобігаючи пошкодженню внутрішньої структури, спричиненому перегрівом, що забезпечує точність та термін служби верстата. Порівняно з парою ковзних напрямних рейок, кочача лінійна напрямна рейкова пара, що використовується в цьому верстаті, має низку переваг:
①Чутливість до руху висока, коефіцієнт тертя кочівлячої напрямної рейки невеликий, лише 0,0025~0,01, а потужність двигуна значно знижена, що еквівалентно лише 1/10 потужності звичайної техніки.
② Різниця між динамічним та статичним тертям дуже мала, а характеристики подальшого спостереження чудові, тобто часовий інтервал між керуючим сигналом та механічною дією надзвичайно короткий, що сприяє покращенню швидкості реагування та чутливості системи числового керування.
③Він підходить для високошвидкісного лінійного руху, а його миттєва швидкість приблизно в 10 разів вища, ніж у ковзних напрямних рейок.
④ Це може забезпечити безперешкодний рух та покращити жорсткість руху механічної системи.
⑤Виготовлений професійними виробниками, він має високу точність, хорошу універсальність та легке обслуговування.

5Середовище використання машини:
Джерело живлення: трифазний змінний струм 380 В ± 10%, 50 Гц ± 1. Температура навколишнього середовища: 0 ° ~ 45 °
П'ять, основні технічні параметри:


| модель | BOSM4014 | |
| Максимальний розмір оброблюваної заготовки | Довжина × ширина × висота (мм) 4000 × 1600 × 1000 | |
| Максимальна подача порталу | Ширина (мм) | 2300 |
| розмір робочого столу | Довжина х Ширина (мм) | 4000*1400 |
|
Горизонтальна бурова головка плунжерного типу головка живлення один два
| Кількість (2) | 2 |
| Конус шпинделя | БТ50 | |
| Діаметр свердління (мм) | Φ2-Φ60 | |
| Діаметр нарізання різьби (мм) | М3-М30 | |
| Діаметр диска фрези (мм) | 300 | |
| Швидкість шпинделя (об/хв) | 30~6000 | |
| Потужність серводвигуна шпинделя (кВт) | 37 | |
| Відстань від вершини шпинделя до центру столу (мм) | 650-1150 | |
| Лівий та правий хід одного плунжера (мм) | 500 | |
| Відстань між центром плунжера та площиною столу (мм) | 200-1400 | |
| Хід плунжера вгору та вниз (мм) | 1200 | |
| Повторюваність | 300 мм * 300 мм | ±0,02 |
| Розміри верстата | Довжина × ширина × висота (мм) | згідно з кресленнями |
| Вага брутто (т) | (приблизно) 36 | |

Вищезазначені параметри є попередніми параметрами проектування. У фактичному проекті можуть бути зміни відповідно до вимог до обробки заготовки та вимог до конструкції верстата, щоб відповідати вимогам до оброблюваних деталей вашої компанії.

Категорії продуктів
-

Високожорсткий обробний центр з ЧПК серії VC з...
-

Лінійний напрямний горизонтальної рухомої колони серії HP...
-

Лінійний напрямний горизонтальний рухомий стовпчик серії HT...
-

Чотириколійний важкий верстат з ЧПК серії VS...
-

Обробний центр з ЧПК серії V з високою жорсткістю
-

Двоколійний обробний центр з ЧПК серії X
-

Горизонтальний 5-осьовий обробний центр з ЧПК TKG1600
-

Вертикальний токарний та фрезерний верстат з ЧПУ для композитних...
-

Високошвидкісний обробний центр з ЧПК серії GM
-

Високошвидкісний фрезерний верстат з ЧПК серії GT
-

Двошпиндельний токарний верстат з ЧПК SK32
-

Вертикальний обробний центр з ЧПУ RFTV510 для коліс...