


Підприємства, що розпочинають вибірТокарний центр з ЧПКповинні спочатку ретельно визначити свої виробничі вимоги. Це передбачає розуміння характеристик деталей, які вони оброблятимуть, включаючи розмір, геометрію та типи матеріалів. Ринок цих верстатів демонструє значне зростання, що підкреслює попит на передове виробництво.
| Сегмент ринку | Темпи зростання (CAGR) | Період |
|---|---|---|
| Ринок обробних центрів з ЧПУ та токарних центрів | 6,6% | 2024–2030 роки |
| Ринок вертикальних токарних верстатів з ЧПУ та вертикальних токарних центрів з ЧПУ | 9,7% | 2025–2032 роки |
Досягнення високих результатівТочність токарного верстатамає вирішальне значення для багатьох застосувань. ОцінюванняАвтоматизований токарний верстат з ЧПУможливості стають важливими для оптимізації пропускної здатності. Компанії також враховуютьСпіввідношення ціни та якості токарного центру з ЧПУщоб забезпечити надійні інвестиції. Багато хто прагнеПостачальники промислових токарних верстатів з ЧПК у Китаїдля конкурентних рішень.
Ключові висновки
- Зрозумійте свої виробничі потреби. Подумайте про розмір деталі, матеріал таскільки деталей вам потрібнозробити. Це допоможе вам вибрати правильну машину.
- Подивіться нахарактеристики машиниПеревірте кількість осей, тип шпинделя та місткість інструменту. Ці характеристики впливають на те, що може робити верстат.
- Розгляньте можливість додавання автоматизації. Пруткоподавальні пристрої та роботи пришвидшують виробництво. Вони допомагають верстату працювати довше без зупинок.
- Оцініть систему керування та програмне забезпечення. Гарне програмне забезпечення робить машину простою у використанні. Воно також допомагає з проектуванням та управлінням даними.
- Подумайте про загальну вартість. Дивіться далі за цінник. Враховуйте технічне обслуговування, навчання та майбутнє зростання. Це гарантує розумну інвестицію.
Визначте свої виробничі потреби для токарного центру з ЧПК
Вибір правильного токарного центру з ЧПК починається з чіткого розуміння конкретних виробничих вимог. Цей фундаментальний крок гарантує, що обраний верстат ідеально відповідаєоперативні цілі.
Розмір та геометрія деталі
Фізичні характеристики деталей, які планує обробляти підприємство, безпосередньо впливають на необхідні характеристики верстата. Враховуйте максимальний діаметр і довжину заготовок. Складні геометрії також можуть вимагати додаткових осей або спеціалізованого інструменту. Наприклад, найбільші токарні центри з ЧПК, такі як SL 603, можуть обробляти деталі здіаметри до 930 мм та довжини до 4000 ммЦя можливість дозволяє обробляти дуже великі компоненти.
| Частина/Особливість | Токарні роботи з ЧПК |
|---|---|
| Максимальний розмір | Найбільші токарні центри з ЧПК, такі як SL 603, можуть обробляти деталі діаметром до 930 мм та довжиною до 4000 мм. |
Типи матеріалів для обробки
Матеріали, які обробляє компанія, суттєво впливають на вибір токарного центру з ЧПК. Різні матеріали мають унікальні властивості, які впливаютьоброблюваність, знос інструменту та необхідні параметри різання. Наприклад, алюміній, як правило, легше обробляти, ніж нержавіючу сталь, що вимагає більш міцних верстатів та спеціалізованих інструментів.
- Механічна оброблюваністьБезпосередньо впливає на легкість різання; наприклад, алюміній легше обробляти, ніж нержавіючу сталь.
- Знос інструментівТвердіші матеріали, такі як титан та деякі сталі, збільшують знос інструменту, що вимагає частішої заміни.
- Швидкість різання та подачаРізні матеріали вимагають різної швидкості; м'якші матеріали дозволяють вищі швидкості, тоді як твердіші вимагають нижчих швидкостей.
- ТеплопровідністьМатеріали з низькою теплопровідністю (наприклад, деякі види пластмас) можуть утримувати тепло, що призводить до плавлення або деформації, і можуть вимагати регульованого охолодження.
Вибір матеріалів має вирішальне значення для проектів з ЧПК-обробкиЦе визначає не лише властивості та продуктивність кінцевої деталі, але й суттєво впливає на сам процес обробки. Ключові фактори, на які впливає вибір матеріалу, включають знос інструменту, швидкість різання, якість обробки поверхні та, зрештою, вартість та ефективність виробництва. Матеріали з хорошою оброблюваністю дозволяють швидше різати, рідше змінювати інструменти та отримувати кращу обробку поверхні, що скорочує час обробки та витрати на оплату праці. І навпаки, матеріали з поганою оброблюваністю вимагають менших швидкостей, спеціалізованого оснащення та частішої заміни інструментів, що збільшує витрати та знос верстатів.
Вимоги до обсягу виробництва
Обсяг виробництва визначає рівень автоматизації та швидкість, необхідний токарному центру з ЧПК. Для великосерійного виробництва переваги надаються верстатам зі швидким часом циклу, автоматизованими системами завантаження/розвантаження та міцною конструкцією для забезпечення безперервної роботи.Менші обсягиможуть надати перевагу універсальності та простоті налаштування над простою швидкістю. Підприємства повинні оцінити свої поточні та прогнозовані виробничі потреби, щоб прийняти обґрунтоване рішення.
Необхідна точність та обробка поверхні
Бажана точність та якість обробки поверхні оброблених деталей суттєво впливають на вибір токарного центру з ЧПК. Різні застосування вимагають різного рівня точності. Наприклад, компоненти медичного класу часто потребують надзвичайно жорстких допусків. Сучасні послуги токарної обробки з ЧПК досягаютьточність на мікронному рівніпри обробці цих критично важливих деталей зі спеціалізованих сплавів.
Виробники повинні враховувати конкретні допуски, необхідні для їхніх деталей. Наприклад, Protolabs підтримує стандартний допуск на обробку прототипів та виробництва +/- 0,005 дюйма (0,13 мм). Для більш вимогливих застосувань їхній стандартний допуск на прецизійну або виробничу обробку зменшується до +/- 0,002 дюйма (0,051 мм). Вони можуть витримувати ще точніші допуски, такі як +/- 0,0005 дюйма (0,0127 мм), на розсвердлених отворах. Крім того, вони досягають +/- 0,002 дюйма (0,051 мм) на місцях розташування елементів, за умови, що верстат обробляє ці елементи з одного боку деталі. Як правило, сучасні токарні центри з ЧПК досягають розмірної точності, як правило, в межахвід ±0,0001 дюйма до ±0,005 дюймадля обробки на верстатах з ЧПК з високими допусками.
Для досягнення цих точних характеристик потрібен верстат з високою жорсткістю, передовими системами керування та високоякісним оснащенням. Міцна рама верстата мінімізує вібрацію, яка безпосередньо впливає на якість обробки поверхні та точність розмірів. Система керування повинна пропонувати можливості точної інтерполяції для плавного виконання складних траєкторій інструменту. Високоякісні ріжучі інструменти, що підходять для матеріалу, також відіграють вирішальну роль у виконанні суворих вимог до якості обробки поверхні. Підприємства повинні узгоджувати притаманні можливості верстата з вимогами до точності своїх деталей.
Оцінка конфігурації та функцій токарного центру з ЧПК
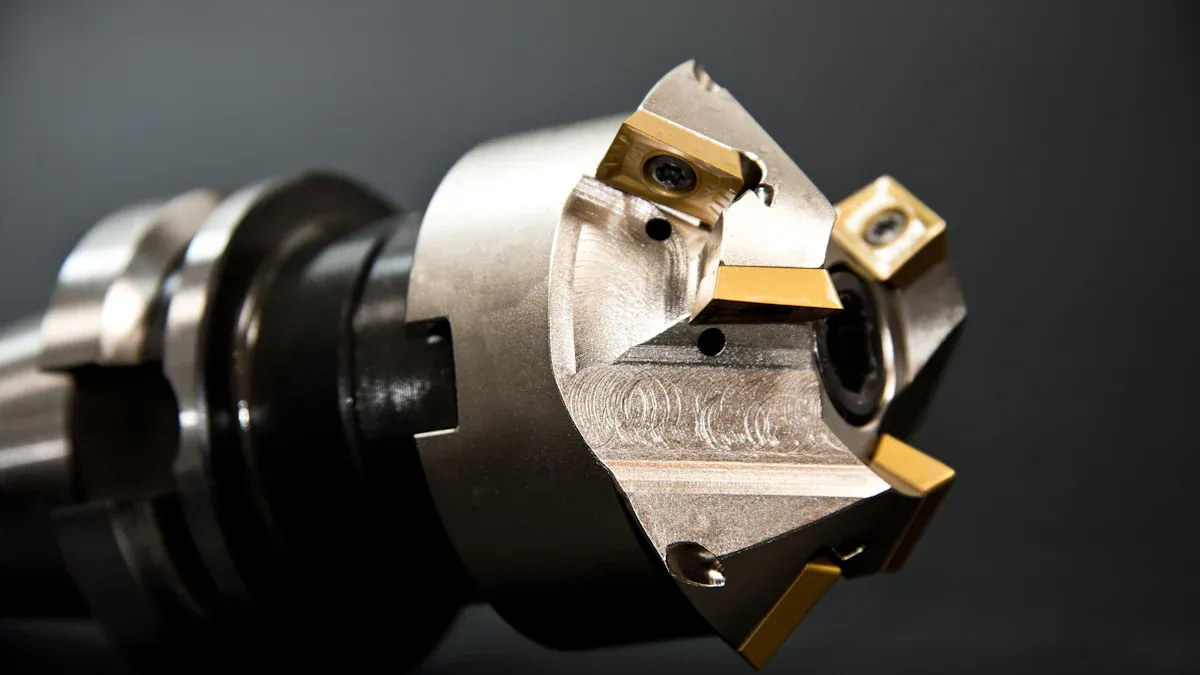
Бізнес повиненретельно оцініть конфігураціюта характеристики токарного центру з ЧПК відповідно до їхніх конкретних виробничих потреб. Ці елементи безпосередньо впливають на можливості верстата, його ефективність та типи деталей, які він може виготовляти.
Кількість осей
Кількість осей, якими володіє токарний центр з ЧПК, суттєво визначає його універсальність та складність. Верстат з більшою кількістю осей може виконувати складніші операції. Наприклад,5-осьова стратегія обробки пропонує кілька переваг порівняно з 3-осьовими верстатамиЦе скорочує час виконання замовлень, вимагає менше налаштування та зменшує потребу в кріпленні. П'ятиосьові верстати також покращують якість та обробку поверхні, одночасно подовжуючи термін служби інструменту. Триосьовий верстат може вимагати кількох операцій для складної заготовки, що збільшує обсяг роботи в процесі обробки та обсяг обробки. Натомість,5-осьові верстатидозволяють виконувати обробку «за один раз», значно скорочуючи обсяг роботи в процесі та час виконання замовлень. Вони досягають більш гладких поверхонь і точніших деталей, дозволяючи ріжучому інструменту рухатися вздовж п'яти осей. Ця можливість також дозволяє одночасну обробку під різними кутами без зміни положення заготовки, покращуючи якість поверхні та скорочуючи час циклу для складних деталей.
Варіанти конфігурації шпинделя
Конфігурація шпинделя відіграє вирішальну роль у продуктивності токарного центру з ЧПК. Поширеним та дуже корисним варіантом є протишпиндель. Така конфігурація дозволяє виконувати численні зустрічні операції, уникаючи додаткового обробки та забезпечуючи високоточне точення прутків. Вона значно скорочує час обробки, часто ускладнюючи...в чотири-п'ять разів коротшедля тієї ж деталі порівняно з одношпиндельним токарним верстатом. Протишпиндель усуває необхідність переміщення деталей між верстатами для подальших операцій, що дозволяє виробникам виконувати більші обсяги замовлень та скорочувати терміни виконання. Він також підвищує енергоефективність, виконуючи кілька операцій обробки одночасно на одному верстаті, зменшуючи загальний час обробки та вартість кожної деталі. Така конфігурація пропонує універсальність операцій, що робить можливим створення складних конструкцій тапідвищення продуктивності виробничого цеху.
Тип револьверної головки та місткість інструментів
Тип револьверної головки та її інструментальна потужність безпосередньо впливають на діапазон операцій, які токарний центр з ЧПК може виконувати без ручного втручання.Різні конструкції револьверних головок пропонують різні рівні інструментальних станцій.
| Тип турелі | Ємність інструментів |
|---|---|
| VDI | Висока, до 12 або більше інструментальних станцій; від 12 до 80 інструментальних станцій |
| ІМТ | Обмежена кількість, зазвичай від 6 до 12 інструментальних станцій |
Більша потужність інструментального парку забезпечує більшу експлуатаційну гнучкість і зменшує потребу в частій зміні інструменту, що підвищує ефективність під час виконання складних завдань обробки.
Розмір патрона та рішення для затискання заготовок
Розмір патрона на токарному центрі з ЧПК безпосередньо визначає максимальний діаметр заготовки, яку він може надійно закріпити. Вибір правильного розміру патрона має вирішальне значення для розміщення деталей, які планує обробляти компанія.Розміри поширених патронів значно різнятьсядля задоволення різноманітних виробничих потреб.
| Розмір патрона |
|---|
| 6 дюймів |
| 8 дюймів |
| 10 дюймів |
| 12 дюймів |
| 15 дюймів |
| 18 дюймів |
| 24 дюйми |
Для вертикальних токарних центрів з ЧПК патрони можуть варіюватися відвід 12 дюймів до 59,06 дюймів(Φ1500 мм). Багатозадачні верстати часто використовують патрони від 6 до 12 дюймів, тоді як горизонтальні багатозадачні верстати можуть мати патрони від 10 до 50 дюймів. Вертикальні багатозадачні верстати можуть навіть вміщувати дуже великі заготовки за допомогою патронів від Φ610 до Φ2500. Окрім патрона, існують різні рішення для кріплення заготовок, такі як цанги для дрібних деталей або спеціалізовані пристосування для компонентів неправильної форми. Підприємства повинні вибирати затискачі, які забезпечують надійне затискання, мінімізують вібрацію та дозволяють ефективно завантажувати та розвантажувати деталі.
Потужність і крутний момент машини
Потужність і крутний момент верстата є критично важливими характеристиками, які визначають здатність токарного верстата з ЧПК ефективно різати різні матеріали. Вищі потужність і крутний момент дозволяють верстату швидше видаляти матеріал, особливо з міцних сплавів, таких як нержавіюча сталь або титан. Номінальна потужність шпиндельного двигуна безпосередньо впливає на сили різання, які він може створювати без зупинки. Високий крутний момент на низьких обертах особливо корисний для важких чорнових різів, тоді як вищі потужності на підвищених обертах підтримують чистові операції. Підприємства повинні підбирати потужність і крутний момент верстата відповідно до матеріалів, які вони часто обробляють, і бажаної швидкості видалення матеріалу.
Жорсткість та конструкція машини
Загальна жорсткість та конструкція токарного центру з ЧПК суттєво впливають на його точність, якість поверхні та термін служби інструменту. Міцна рама верстата, часто виготовлена з чавуну, поглинає вібрації, що виникають під час різання. Ця стабільність запобігає появі слідів вібрації на заготовці та підтримує жорсткі допуски. Конструкція напрямних верстата, таких як лінійні роликові напрямні або коробчасті напрямні, також сприяє його жорсткості та точності. Коробчасті напрямні зазвичай забезпечують більше демпфування та жорсткість для важких різів, тоді як лінійні напрямні забезпечують вищу швидкість переміщення. Добре сконструйований верстат забезпечує стабільну продуктивність з часом, зменшуючи знос компонентів та подовжуючи термін служби ріжучих інструментів.
Розгляньте автоматизацію та допоміжне обладнання для вашого токарного центру з ЧПК
Інтеграція автоматизації та допоміжного обладнання значно підвищує ефективність та продуктивність токарного центру з ЧПК. Ці доповнення оптимізують операції, знижують витрати на оплату праці та покращують загальну продуктивність.
Пруткоподавальні пристрої для безперервного виробництва
Пруткоподавальні пристрої є важливими для забезпечення безперервного виробництва. Вони усувають час, що не пов'язаний з різанням, дозволяючи верстатам працювати без перерв. Така безперервна робота значно збільшуєчас безвідмовної роботи шпинделяНаприклад, верстат, що працює з 55% безвідмовною роботою, виробляє 440 деталей за восьмигодинну зміну з трихвилинним циклом на деталь. Однак, при 85% безвідмовній роботі, досягнутій завдяки автоматизації, той самий верстат виробляє 680 деталей, що становить приріст на 240 деталей за зміну. Це означає додаткові 1200 доларів США щоденного прибутку від одного верстата, за умови норми прибутку 5 доларів США на деталь. Пруткоподавальні пристрої постійно проштовхують пруток через головку заготовки, що усуває необхідність відкривати патрон для кожної окремої заготовки. Після того, як деталь завершена та відрізана, пруток автоматично переміщується для наступного циклу. Це гарантує, що шпиндель ніколи не зупинятиметься, за винятком запланованої зміни інструменту. Сучасні пруткові подаючі пристрої оснащені датчиками, які забезпечують автоматичне перемикання на наступний пруток у магазині менш ніж за 10 секунд, підтримуючи майже постійний виробничий потік.
| Метрика | Ручне керування | З автоматизацією |
|---|---|---|
| Час безвідмовної роботи шпинделя | 50-60% | 85%+ |
| Збільшення пропускної здатності | Базовий рівень | на 30-50% вище |
| Нагляд оператора | Постійна | Тільки періодичні перевірки |
| Нічне/вихідне виробництво | Потрібні понаднормові години | Працює без нагляду |
| Хронологія рентабельності інвестицій | Немає даних | 12-24 місяці |
| Найкращі програми | Малосерійна робота на замовлення | Партії з 500-1000+ деталей |
Уловлювачі деталей та конвеєри
Уловлювачі деталей та конвеєри відіграють життєво важливу роль в автоматизації видалення та обробки деталей. Вони захищають чутливі деталі від пошкоджень та покращують ергономіку, замінюючи ручні контейнери для збору.
| Тип уловлювача деталей | Компоненти | Застосування |
|---|---|---|
| Uni-Mate® | Конвеєр серії Mini-Mover Lite, акумулятор поворотного столу Mini-Mover (RTA) | Портативне та адаптивне рішення для розвантаження деталей без нагляду, захисту чутливих деталей, покращення ергономіки шляхом заміни контейнерів для збору. |
| Конвеєрні вироби Mini-Mover (серія Lite або серія LP) | Конвеєри серії Lite або LP | Інтегруються в машини для захоплення деталей, захищаючи прецизійно оброблені деталі. |
| Акумулятор поворотного столу (RTA) | Акумулятор поворотного столу | Покращує ергономіку, замінюючи старі збірні контейнери, що використовуються для стратегій безпілотного накопичення, на швидші цикли. |
Ці системи забезпечують безперебійний потік готових деталей, запобігаючи вузьким місцям та дозволяючи виконувати роботу без нагляду.
Інтеграція робототехніки для підвищення ефективності
Інтеграція робототехніки пропонує значні переваги у витратах та підвищенні ефективності. Роботи забезпечуютьдовгострокова економія витрат на оплату праціта забезпечують вищу продуктивність зі стабільним результатом завдяки цілодобовій роботі без втоми. Вони покращують якість продукції, зменшуючи людські помилки, відходи та повторну роботу. Робототехніка також збільшує використання машин, оскільки верстати з ЧПК можуть працювати безперервно. Компанії часто стикаються зОкупність інвестицій протягом шести місяців-року, незважаючи на початкову вартість встановлення.
- Виробництво 24/7 без освітленняперетворює години простою на продукцію.
- Нижчі витрати на оплату праці означають, що один оператор може контролювати кілька машин.
- Покращена якість деталей досягається завдяки послідовному позиціонуванню, що зменшує пошкодження або варіації.
- Швидше перемикання відбувається завдяки попередньо запрограмованим налаштуванням та подвійним захватам.
- Безпечніше робоче середовище зменшує ризик травмування шляхом автоматизації небезпечних завдань.
Системи попереднього налаштування та вимірювання інструментів
Системи попереднього налаштування та вимірювання інструментів є життєво важливими для сучасних механічних операцій. Вони дозволяють цехам вимірювати та налаштовувати ріжучі інструменти поза верстатом. Цей процес значно скорочує час простою верстата. Оператори можуть готувати наступний інструмент, поки верстат активно виготовляє деталі. Це підвищує загальну операційну ефективність та продуктивність. Дослідження продемонструвало перевагу систем лазерного налаштування інструменту для підвищення точності обробки. Дослідники досягли цього, порівнюючи автоматичне безконтактне налаштування інструменту за допомогою лазерного налаштовувача інструменту з традиційними ручними та сенсорними методами автоматичного налаштування інструменту. Дослідження включало визначення правильних методів налаштування інструменту для різних форм та розмірів інструменту. Потім вони обробили кишенькові елементи за допомогою кожного налаштовувального інструменту. Система інспекційного зонда виміряла ці елементи для перевірки точності обробки. Результати різання на обробному центрі з ЧПК, оснащеному системою лазерного налаштування інструменту, підтвердили її переваги. Ці системи забезпечують точність інструментів перед тим, як вони потраплять у верстат. Це призводить до кращої якості деталей, меншої кількості браку та швидшого налаштування, що зрештою сприяє більш прибутковій роботі.
Системи управління чіпами
Ефективне управління стружкою має вирішальне значення для будь-якої операції обробки. Стружка – це металева стружка, що утворюється під час процесу різання. Якщо стружка накопичується, вона може пошкодити ріжучі інструменти або заготовки. Вона також може перешкоджати самому процесу обробки, призводячи до поганої якості поверхні або навіть до зупинки верстата. Конвеєри для стружки є поширеним рішенням цієї проблеми. Вони автоматично видаляють стружку з робочої зони верстата. Існують різні типи конвеєрів, такі як шарнірні стрічкові або магнітні системи, кожен з яких підходить для різних типів та обсягів стружки. Правильне видалення стружки подовжує термін служби інструменту, запобігаючи повторному різанню стружки та накопиченню тепла. Це також підтримує чистіше робоче середовище, що підвищує безпеку операторів. Деякі передові системи включають дробарки для стружки або центрифуги. Вони обробляють стружку для легшої переробки або утилізації, що додає екологічної переваги. Гарне управління стружкою забезпечує безперебійну роботу верстатів та зменшує час ручного очищення. Це безпосередньо сприяє підвищенню продуктивності та безперебійної роботи верстатів, забезпечуючи безперервне виробництво.
Оцінка системи керування та програмного забезпечення для вашого токарного центру з ЧПК
Підприємства повинні ретельно оцінити систему керування та програмне забезпечення для токарного центру з ЧПК. Ці компоненти утворюють мозок верстата, визначають його можливості та зручність використання.
Бренд та характеристики ЧПУ
Система керування ЧПК суттєво впливає на продуктивність верстата та враження оператора. Провідні бренди, такі як Fanuc та Siemens, пропонують відмінні характеристики. Системи Fanuc відомі своєю стабільністю та надійними функціями самодіагностики. Вони також забезпечують багатоосьове керування. Системи керування Siemens, навпаки, пропонуютьвисокий інтелект та гнучкість, особливо для складних завдань обробки. Вони підтримують цифрове виробництво та дистанційний моніторинг.
| Бренд | Основні характеристики |
|---|---|
| Фанук | Стабільність, надійність, багатоосьове керування, надійні функції самодіагностики |
| Сіменс | Високий інтелект, гнучкість (особливо в складній обробці), цифрова підтримка виробництва, дистанційний моніторинг |
Системи Fanuc зазвичай використовуютьізольовані джерела живлення, що робить їх адаптованими до різних вимог мережі. Їхні програми ПЛК відзначаються кращою стабільністю. Системи Siemens потребують живлення від мережі 380 В. Системи ЧПК Siemens вважаються простішими у використанні, навіть для тих, хто не має глибоких знань програмування. Це пов'язано з такими функціями, як верстатне та графічне програмування. Панелі Fanuc з їхніми численними функціями потребують більше зусиль для освоєння.
Сумісність програмного забезпечення з CAD/CAM
Безперебійна інтеграція з програмним забезпеченням CAD/CAM має вирішальне значення для ефективного програмування та роботи.Програмне забезпечення EZ-Turn CAD/CAMспеціально розроблений для токарних верстатів з ЧПК. Він пропонує можливості від 2-осьової до C- та Y-осьової обробки. Він також має велику бібліотеку постів, що забезпечує сумісність з різним токарним обладнанням з ЧПК.MasterCAM– ще один широко відомий CAM-пакет. Він популярний завдяки своїм можливостям багатоосьового фрезерування та токарства. Він також пропонує широкий вибір попередньо встановлених конфігурацій верстатів з ЧПК. Fusion 360, розроблений Autodesk, – це інтегроване CAD/CAM-рішення. Воно охоплює весь цикл розробки продукту, від проектування до розширеного CAM. Його безперешкодна інтеграція з CAD/CAM є ключовою особливістю.
Підключення до мережі та управління даними
Мережеве підключення забезпечує значні переваги для управління даними. Воно пропонуєвидимість у режимі реального часуз цеху. Це дозволяє швидше вирішувати проблеми та краще розподіляти ресурси. Це також підтримує більш гнучке планування виробництва. Мережеве підключення діє як універсальний перекладач. Воно зменшує розрив між обладнанням та програмним забезпеченням незалежно від марки чи віку. Це включає застарілі системи. Воно забезпечує узгоджену структуру даних, усуваючи невідповідності. Це зменшує інженерні зусилля для інтеграції. Як протокол з відкритим кодом, він знижує вартість володіння. Він зменшує залежність від власних інтерфейсів. Це скорочує витрати на ліцензування програмного забезпечення та розробку систем. Централізований доступ до даних машин у режимі реального часу покращує міжфункціональну співпрацю. Це вигідно для операційних, інженерних та якісних команд. Це також підтримує масштабовану та сталу інтеграцію. Цехи можуть починати з малого та масштабуватися з часом, впроваджуючи нові машини або системи.
Враховуйте бюджет, підтримку та майбутнє зростання вашого токарного центру з ЧПК
Підприємства повинні враховувати кілька факторів, окрім технічних характеристик машини. До них належать фінансові аспекти, надійність виробника та кваліфікація їхніх працівників. Комплексна оцінка забезпечує сталий та прибутковий інвестиційний потенціал.
Початкові інвестиції проти загальної вартості володіння
Підприємства часто зосереджуються на початковій вартості нової машини. Однак вони повинні враховувати загальну вартість володіння (TCO). TCO включає початкову ціну покупки, встановлення, оснащення, споживання енергії, технічне обслуговування та навчання операторів. Нижча початкова ціна може призвести до вищих довгострокових витрат через часті поломки або дорогі запасні частини. І навпаки, вищі початкові інвестиції в якісне обладнання...Токарний центр з ЧПКможе призвести до зниження експлуатаційних витрат та підвищення надійності протягом терміну служби. Оцінка загальної вартості володіння (TCO) забезпечує точнішу фінансову картину.
Репутація та підтримка виробника
Репутація виробника та його служба підтримки мають вирішальне значення. Виробник з високою авторитетністю, такий як OTURN MACHINERY, пропонує надійне обладнання та відмінну післяпродажну підтримку. Це включає технічну допомогу, легкодоступні запасні частини та повне гарантійне покриття. Сильна підтримка виробника мінімізує час простою обладнання. Це забезпечує швидке вирішення будь-яких проблем. Цей фактор безпосередньо впливає на продуктивність та прибутковість. Підприємствам слід дослідити історію виробника щодо обслуговування та задоволеності клієнтів.
Вимоги до навчання та навичок оператора
Керування складною машиною вимагає кваліфікованого персоналу. Підприємства повинні оцінити можливості своїх поточних працівників. Вони повинні планувати необхідне навчання. Основні програми навчання для операторів включають:
- Налаштування та експлуатація фрезерного, токарного та шліфувального верстата з ЧПК
- Ідентифікація, налаштування, використання та обслуговування інструменту
- Процеси обробки та статистичне управління процесами
- Оптимізація якості та часу циклу
- Робота з програмою ЧПУ та налаштування пристосувань
- Усунення несправностей та обслуговування ЧПК для операторів
- Точне вимірювання та калібрування, а також читання друкованих матеріалів
- Геометричні розміри та допуски
- Взаємодія з ЧПК та прийняття рішень щодо інструментів
- Реагування на несправності машин
- Базове технічне креслення, операції з ЧПК та машинні коди
- Концепції промислової безпеки та якості
- Ручні та електроінструменти, а також базова обробка
- Технологія ЧПК та програмування, включаючи базові знання базового програмування адресації слів, CAD/CAM, а також обробних і токарних центрів.
Правильне навчання забезпечує ефективну роботу машини. Воно зменшує кількість помилок та максимізує потенціал машини.
Масштабованість та майбутні потреби
Під час вибору обладнання підприємствам слід враховувати свої плани майбутнього зростання. Обладнання з можливістю розширення або модернізації може адаптуватися до змінних виробничих потреб. Таке передбачення запобігає необхідності передчасної заміни. Воно також захищає початкові інвестиції.
Масштабованість та майбутні потреби
Вибираючи обладнання, підприємства повинні враховувати свої плани майбутнього зростання. Таке передбачення запобігає необхідності передчасної заміни. Воно також захищає початкові інвестиції. Машина з можливістю розширення або модернізації може адаптуватися до змінних виробничих потреб. Така адаптивність гарантує, що інвестиції залишатимуться актуальними та продуктивними з часом. Це дозволяє підприємствам адаптуватися до змінних виробничих потреб та технологічного прогресу.
Оцінка можливостей машини дляроботизована інтеграціяє вирішальним фактором для майбутнього розширення. Це включає оцінку того, наскільки легко машина може інтегруватися з автоматизованими системами.Роботизована інтеграціягарантує, що інвестиції залишатимуться актуальними та продуктивними з часом. Це дозволяє підприємствам адаптуватися до змін у виробничих вимогах та технологічних досягнень. Наприклад, машина, здатна виконувати роботизоване завантаження та розвантаження, може переходити від роботи з оператором до роботи в режимі «відключення». Це значно збільшує виробничі потужності без необхідності додаткової робочої сили.
Врахуйте модульність верстата. Чи можуть підприємства пізніше додавати такі функції, як допоміжний шпиндель або приводний інструмент? Деякі виробники пропонують варіанти модернізації своїх верстатів. Це дозволяє компаніям почати з базової конфігурації та вдосконалювати її в міру зростання потреб. Такий підхід дозволяє керувати початковими витратами, забезпечуючи гнучкість у майбутньому.
Здатність системи керування обробляти складніше програмування також важлива. Зі зростанням виробничих вимог деталі можуть ставати складнішими. Система керування, яка підтримує розширені функції та оновлення програмного забезпечення, служитиме бізнесу довше. Вона дозволяє уникнути необхідності повного капітального ремонту машин. Планування масштабованості означає вибір обладнання, яке зростає разом з бізнесом. Це підтримує довгострокові операційні цілі та максимізує рентабельність інвестицій.
Підприємства впевнено обирають токарний центр з ЧПК, який оптимізує виробничі процеси. Це стратегічне рішення підвищує продуктивність і забезпечує високу рентабельність інвестицій. Високоякісні верстатизменшити витрати на робочу силуі пропозиціяшвидші терміни виробництваВони також забезпечують неперевершену точність і стабільність, мінімізуючи відходи. Сучасні машини покращують час безвідмовної роботи завдяки прогнозному технічному обслуговуванню. Узгодження вибору з експлуатаційними цілями забезпечує довгостроковий успіх.
Найчастіші запитання
Що таке токарний центр з ЧПК?
A Токарний центр з ЧПК— це верстат. Він використовує числове програмне керування для точного формування заготовок. Він обертає матеріал відносно ріжучого інструменту. Це створює циліндричні деталі. Виробники використовують їх для високоточного виробництва.
Чому важлива конфігурація шпинделя?
Конфігурація шпинделявпливає на універсальність та ефективність верстата. Протишпиндель дозволяє виконувати одночасні операції. Це значно скорочує час обробки. Виключає додаткове оброблення деталей. Це підвищує продуктивність складних деталей.
Як автоматизація впливає на виробництво?
Автоматизація підвищує ефективність та знижує витрати на оплату праці. Вона забезпечує безперервну роботу без нагляду. Це збільшує продуктивність та покращує якість продукції. Роботи та подаючі пристрої для прутків є поширеними інструментами автоматизації. Вони максимізують використання обладнання.
Що таке загальна вартість володіння (TCO)?
Сукупна вартість володіння (TCO) включає повний фінансовий вплив машини. Вона охоплює ціну придбання, встановлення та обслуговування. Вона також включає споживання енергії та навчання. Підприємства враховують сукупну вартість володіння (TCO) для отримання повної фінансової картини. Це допомагає приймати обґрунтовані інвестиційні рішення.
Час публікації: 08 січня 2026 р.