


Токарні верстати є одними з найстаріших методів обробки, але все ж корисно пам'ятати основи, розглядаючи можливість придбання нового токарного верстата.
На відміну від вертикальних або горизонтальних фрезерних верстатів, однією з ключових особливостей токарного верстата є обертання заготовки відносно інструмента. Тому токарну обробку часто називають точінням. Отже, точіння – це процес обробки, який використовується для виготовлення круглих циліндричних деталей. Токарні верстати зазвичай використовуються для зменшення діаметра заготовки до певного розміру, тим самим створюючи гладку поверхню. По суті, ріжучий інструмент наближається до обертової заготовки, доки вона не почне відшаровуватися від поверхні, коли він починає лінійно рухатися вздовж бокової сторони (якщо деталь є валом) або по всій поверхні (якщо деталь є барабаном).
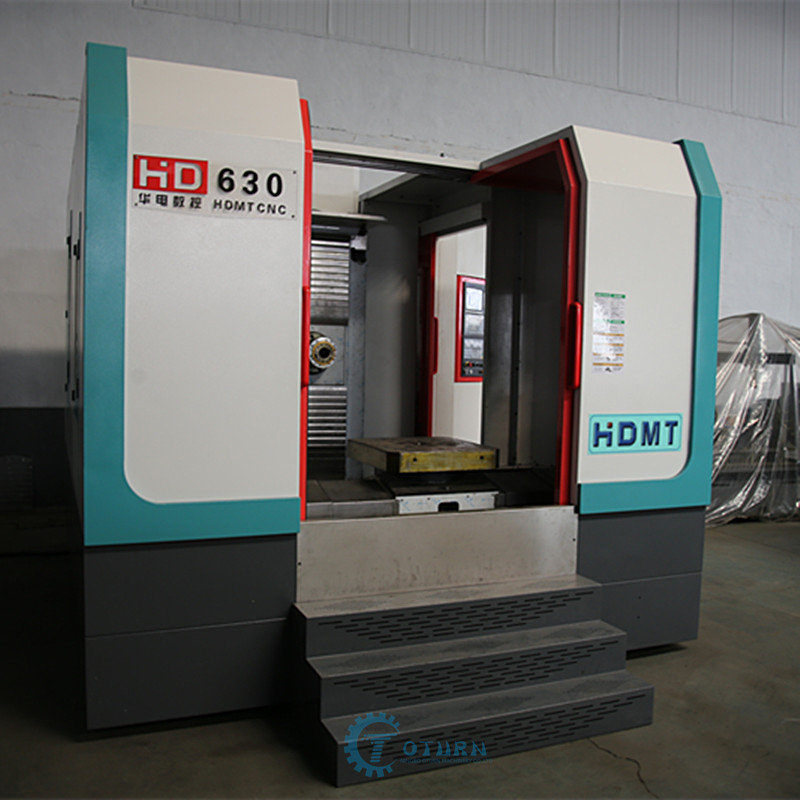
Хоча ви все ще можете придбати токарні верстати з ручним керуванням, сьогодні мало які токарні верстати не керуються ЧПК. Якщо токарний верстат з ЧПК оснащений пристроєм автоматичної зміни інструменту (наприклад, револьверною головкою), його доречніше називати токарним центром.Токарні центри з ЧПКмають різноманітні розміри та функції, від простих двоосьових токарних верстатів, які рухаються лише в напрямках X та Y, до складніших багатоосьовихтокарні центриякий може обробляти складні чотиривісні токарні, фрезерні та фрезерні роботи. Свердління, нарізання різьби та глибоке розточування — лише одна операція.
Базовий двовісний токарний верстат включає передню бабку, шпиндель, патрон для кріплення деталей, токарний верстат, каретку та горизонтальну розсувну раму, інструментальний цокль та задню бабку. Хоча більшість токарних верстатів мають рухому задню бабку для підтримки кінця заготовки, але подалі від патрона, не всі верстати стандартно оснащені цією функцією. Однак задня бабка особливо корисна, коли заготовка відносно довга та тонка. У цьому випадку, якщо задня бабка не використовується, це може спричинити появу «розтріскування ch», залишаючи помітні сліди на поверхні деталі. Якщо її не підтримувати, сама деталь може стати тоншою, оскільки вона може надмірно зігнутися через тиск інструменту під час різання.
Розглядаючи можливість додавання задньої бабки як опції для токарного верстата, необхідно звертати увагу не лише на поточні виконувані завдання, але й на майбутнє навантаження. Якщо є сумніви, будь ласка, включіть задню бабку під час початкової покупки верстата. Ця порада може позбавити вас проблем та труднощів із подальшим встановленням.
Незалежно від того, скільки осей руху потрібно, під час оцінки придбання будь-якого токарного верстата майстерня повинна спочатку враховувати розмір, вагу, геометричну складність, необхідну точність та матеріали оброблюваних деталей. Також слід враховувати очікувану кількість деталей у кожній партії.
Спільним моментом при купівлі всіх токарних верстатів є розмір патрона, що дозволяє вмістити необхідні деталі. Длятокарні центриДіаметр патрона зазвичай становить від 5 до 66 дюймів або навіть більше. Коли деталі або прутки повинні проходити через задню частину патрона, важливий найбільший наскрізний отвір шпинделя або місткість прутка. Якщо стандартний розмір наскрізного отвору недостатньо великий, можна використовувати верстат, розроблений з опцією «великого діаметра».
Наступним ключовим показником є діаметр точіння або максимальний діаметр точіння. На рисунку показано деталь з найбільшим діаметром, яку можна встановити в патрон і яка все ще може гойдатися на станині, не зачіпаючи її. Не менш важливою є необхідна максимальна довжина точіння. Розмір заготовки визначає довжину станини, необхідну для верстата. Зверніть увагу, що максимальна довжина точіння відрізняється від довжини станини. Наприклад, якщо оброблювана деталь має довжину 40 дюймів, станина потребуватиме більшої довжини, щоб ефективно обертати повну довжину деталі.
Зрештою, кількість деталей, що обробляються, та необхідна точність є основними факторами, що визначають продуктивність та якість верстата. Високопродуктивні верстати потребують високошвидкісних осей X та Y, а також швидко узгоджених швидкостей руху. Верстати зі строгими допусками розроблені для контролю теплового дрейфу в кулькових гвинтах та ключових компонентах. Конструкція верстата також може бути спроектована таким чином, щоб мінімізувати теплове зростання.
Дізнайтеся більше про придбання нового обробного центру, відвідавши «Посібник з купівлі верстатів» у Центрі знань Techspex.
Роботизована автоматизація перетворює завдання, яке може бути найменш улюбленим для операторів машин, на важке.
У майстерні в районі Цинциннаті буде встановлено один з найбільших у країні вертикальних токарно-фрезерних центрів. Хоча встановлення фундаменту для цієї величезної машини є складним завданням, компанія також побудувала фундамент на інших «фундаментах».
Час публікації: 27 травня 2021 р.